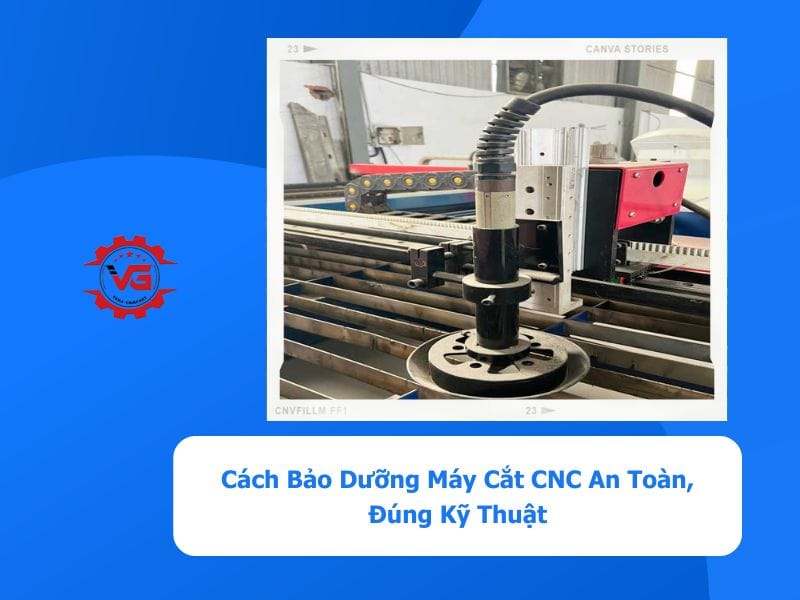
Cách Bảo Dưỡng Máy Cắt CNC An Toàn, Đúng Kỹ Thuật Leave a comment
Máy cắt CNC là loại máy công cụ sử dụng công nghệ điều khiển số bằng máy tính (CNC – Computerized Numerical Control) để thực hiện việc cắt các vật liệu theo hình dạng và kích thước đã được lập trình sẵn. Thay vì vận hành thủ công, máy cắt CNC hoạt động hoàn toàn tự động dựa trên các lệnh từ phần mềm máy tính.
Bảo dưỡng máy cắt CNC đóng vai trò quan trọng trong việc duy trì hiệu suất, độ chính xác và tuổi thọ của thiết bị.
Theo Hướng dẫn thực hành tốt về vận hành và bảo trì (O&M Best Practices Guide, Release 3.0. 2010) của Bộ Năng lượng Hoa Kỳ, một chương trình bảo dưỡng phòng ngừa vận hành tốt có thể tiết kiệm 12–18% chi phí so với cách “hỏng mới sửa”. Cũng tài liệu này dẫn khảo sát ngành cho thấy chương trình bảo trì dự đoán, tức bảo trì dựa trên theo dõi tình trạng máy, có thể giảm 25–30% chi phí bảo trì, loại bỏ 70–75% sự cố hỏng hóc và giảm 35–45% thời gian dừng máy.
Tuy nhiên, để đạt được những lợi ích này, việc bảo dưỡng cần được thực hiện một cách bài bản, tuân thủ đúng quy trình kỹ thuật.
Bài viết này, Vegatec sẽ cung cấp cho bạn đọc những kiến thức chuyên sâu về cách bảo dưỡng máy cắt CNC đúng kỹ thuật, bao gồm hướng dẫn chi tiết các bước bảo dưỡng (hằng ngày, tuần & tháng), cách xử lý các lỗi thường gặp cũng như những mẹo hữu ích để tối ưu hóa hiệu suất và kéo dài tuổi thọ của máy. Cùng theo dõi!
Vì Sao Cần Bảo Dưỡng Máy Cắt Plasma CNC Định Kỳ?
Máy cắt plasma làm việc trong môi trường khắc nghiệt: bụi kim loại, xỉ nóng, khói, hơi nước từ bàn nước, và rung khi giàn tăng tốc, giảm tốc liên tục. Nếu không được bảo dưỡng, máy thường xuống cấp theo ba hướng:
- Chất lượng mép cắt giảm: Béc mòn làm hồ quang không còn đồng tâm, gây mép cắt vát và xỉ bám dày ở mặt dưới. Phôi phải mài lại, tốn thêm nhân công.
- Kích thước sai lệch: Ray bám xỉ, bánh răng lỏng hoặc giàn lệch vuông góc khiến chi tiết cắt ra sai kích thước, lỗ tròn bị méo.
- Rủi ro an toàn và hỏng hóc lớn: Tiếp địa kém có thể gây nhiễu, làm bộ điều khiển và THC hoạt động bất thường. Đường khí rò rỉ hoặc cáp mỏ nứt vỏ là nguy cơ cháy nổ và điện giật.
Ở hầu hết các xưởng, bảo dưỡng phòng ngừa rẻ hơn nhiều so với sửa khi đã hỏng. Một bộ điện cực và béc rẻ hơn rất nhiều so với một mỏ cắt cháy hay một ngày dừng sản xuất.
An toàn trước khi bảo dưỡng: bước không được bỏ qua
Mọi thao tác bảo dưỡng phải bắt đầu bằng các bước sau:
- Tắt máy và ngắt nguồn chính. Khóa cầu dao và treo thẻ cảnh báo (quy trình LOTO) để không ai đóng điện trong lúc bạn đang làm việc.
- Chờ tụ điện trong bộ nguồn plasma xả hết theo thời gian ghi trong manual trước khi mở vỏ. Bộ nguồn vẫn có thể giữ điện áp nguy hiểm sau khi đã ngắt điện.
- Chờ mỏ cắt và phôi nguội. Vùng cắt vẫn nóng một thời gian sau khi máy dừng.
- Xả áp đường khí trước khi tháo bộ lọc hoặc ống khí.
- Mang đồ bảo hộ: kính bảo hộ, găng tay chống cắt và khẩu trang lọc bụi kim loại. Cần chú ý hơn khi vệ sinh máy chuyên cắt thép mạ kẽm hoặc inox, vì khói và bụi của các vật liệu này độc hại hơn.
Lưu ý: Không dùng khí nén áp suất cao để thổi bụi trên người hoặc vệ sinh ray dẫn hướng. Khí áp cao bắn phoi và xỉ vào mắt, và đẩy bụi kim loại qua phớt chặn bụi vào trong con trượt. Tiêu chuẩn OSHA 1910.242(b) (Mỹ) giới hạn khí nén dùng để vệ sinh ở mức dưới 30 psi (khoảng 2 bar), kèm cơ cấu bảo vệ. Ưu tiên chổi lông và máy hút công nghiệp.
Bảo Dưỡng Máy Cắt CNC Hằng Ngày, Tuần & Tháng Như Thế Nào?
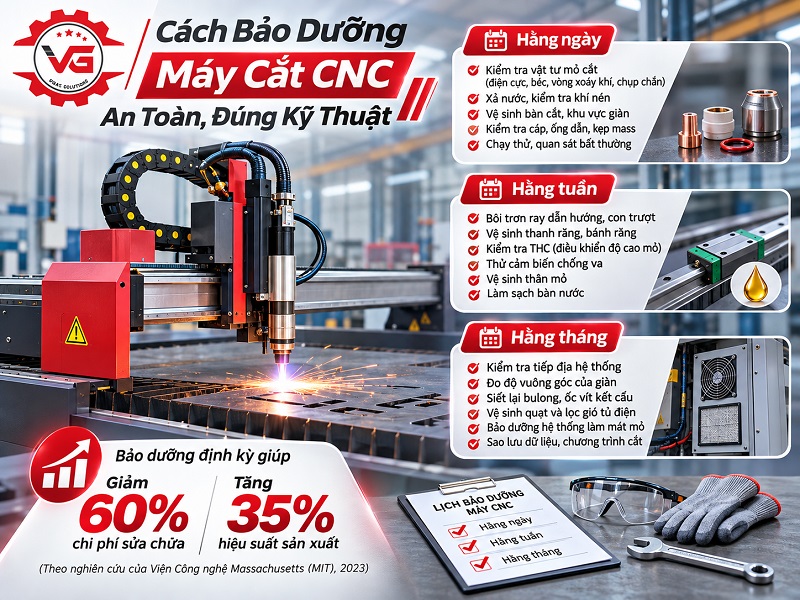
Bảo dưỡng máy cắt plasma CNC gồm 3 cấp độ: hằng ngày (kiểm tra vật tư mỏ cắt, khí nén, bàn cắt), hằng tuần (bôi trơn ray, kiểm tra THC, cảm biến chống va) và hằng tháng (kiểm tra tiếp địa, độ vuông giàn, hệ thống làm mát).
Theo nghiên cứu của Viện Công nghệ Massachusetts (MIT) năm 2023, việc bảo dưỡng định kỳ giúp giảm 60% chi phí sửa chữa và tăng hiệu suất sản xuất 35%.
1. Bảo dưỡng hằng ngày (mỗi ca làm việc)
Bảo dưỡng hằng ngày gồm 5 công việc thực hiện trước mỗi ca làm việc: kiểm tra vật tư tiêu hao mỏ cắt, xả nước và kiểm tra khí nén, vệ sinh bàn cắt, kiểm tra cáp và kẹp nối đất, chạy thử không tải.
Kiểm tra vật tư tiêu hao mỏ cắt (quan trọng nhất)
Bộ vật tư gồm: điện cực, béc cắt (nozzle), vòng xoáy khí (swirl ring), chụp chắn (shield) và nắp giữ (retaining cap). Đây là hạng mục ảnh hưởng trực tiếp nhất đến chất lượng cắt.
Cách kiểm tra:
- Điện cực: Nhìn vào lõi hafnium ở đầu điện cực. Khi cắt, lõi này mòn dần thành một hố lõm. Thay điện cực khi hố mòn đạt ngưỡng quy định trong manual. Với nhiều dòng Hypertherm Powermax, ngưỡng này khoảng 1,6 mm (kỹ thuật viên kiểm tra lại theo manual từng model). Cắt tiếp với điện cực quá mòn có thể làm cháy béc và hỏng mỏ.
- Béc cắt: Lỗ béc phải tròn đều, cạnh sắc, không bám xỉ. Lỗ bị méo thành hình oval hoặc rộng ra là dấu hiệu phải thay.
- Vòng xoáy khí: Các lỗ khí không bị tắc, thân không nứt hay cháy sém.
- Chụp chắn: Không bám xỉ dày, lỗ không bị biến dạng.
Lưu ý từ thực tế:
- Nên thay điện cực và béc cùng lúc. Ghép điện cực mới với béc cũ (hoặc ngược lại) thường làm giảm tuổi thọ của chi tiết mới.
- Bôi một lớp mỏng mỡ silicone lên gioăng (o-ring) theo đúng loại hãng khuyến nghị. Không bôi quá nhiều, vì mỡ thừa có thể cản dòng khí và bám bụi.
- Chỉ dùng vật tư chính hãng đúng mã cho mỏ và dòng cắt đang dùng. Vật tư sai mã hoặc kém chất lượng là nguyên nhân phổ biến gây hồ quang không ổn định.
Xả nước và kiểm tra khí nén
Khí cấp cho mỏ plasma phải sạch, khô, không lẫn dầu. Khí ẩm hoặc lẫn dầu là một trong những nguyên nhân hàng đầu khiến điện cực và béc mòn nhanh bất thường.
- Xả nước đọng ở bộ lọc và bình tích áp (xả tay hoặc kiểm tra van xả tự động).
- Kiểm tra áp suất đầu vào nằm trong dải mà manual của nguồn plasma quy định. Mỗi model có dải riêng, không áp dụng một con số chung.
- Kiểm tra lõi lọc. Lõi đổi màu, bẩn hoặc ướt thì thay theo chu kỳ của hãng.
- Nghe tiếng xì rò ở khớp nối và ống dẫn.
Theo quy định OSHA 29 CFR 1910.242(b) của Cục An toàn và Sức khỏe Nghề nghiệp Hoa Kỳ, khí nén dùng để vệ sinh phải được giảm áp xuống dưới 30 psi (khoảng 2 bar).
Vệ sinh bàn cắt và khu vực giàn
- Gom xỉ trên các thanh đỡ phôi bằng chổi sắt hoặc búa gõ xỉ. Thanh đỡ bám xỉ làm phôi kênh, gây va mỏ và sai chiều cao cắt.
- Hút bụi quanh ray và thanh răng bằng máy hút bụi công nghiệp.
- Bàn nước: kiểm tra mực nước đúng mức. Bàn hút khói: kiểm tra quạt hút và lọc hoạt động bình thường.
Về khí nén khi vệ sinh: Không dùng khí nén áp suất cao thổi thẳng vào ray, thanh răng hay cảm biến. Khí áp cao đẩy bụi, xỉ vào phớt và khe hẹp và làm phoi bắn vào mắt. Nếu cần dùng khí, giảm áp xuống dưới 2 bar (khoảng 30 psi) qua súng thổi có van giảm áp, đeo kính bảo hộ và thổi theo hướng đẩy bụi ra xa máy. (Mức 30 psi theo quy định OSHA 29 CFR 1910.242(b) cho khí nén dùng để vệ sinh.)
Kiểm tra cáp, ống dẫn và kẹp mass
Kiểm tra cáp mỏ và ống khí dọc theo xích dẫn cáp: không nứt vỏ, không gập gãy, không bị xỉ nóng làm cháy.
Kẹp mass (kẹp nối đất phôi): bắt chắc vào bàn cắt, bề mặt tiếp xúc sạch, không gỉ. Tiếp xúc kém gây khó mồi hồ quang, hồ quang chập chờn và THC dò sai chiều cao.
Chạy thử và quan sát dấu hiệu bất thường
Trước khi vào ca, chạy về điểm gốc (home) và cho giàn chạy không tải hết hành trình X, Y. Chú ý:
- Tiếng rít, gằn khi giàn đảo chiều: dấu hiệu ray khô hoặc bánh răng, thanh răng bám xỉ.
- Giàn giật khi tăng tốc: kiểm tra dây đai, khớp nối, bánh răng.
- Đèn báo lỗi trên nguồn plasma hoặc bộ điều khiển: ghi lại mã lỗi vào nhật ký trước khi reset.
2. Bảo dưỡng hằng tuần
Bảo dưỡng hằng tuần gồm 6 hạng mục: bôi trơn ray dẫn hướng, vệ sinh thanh răng và bánh răng, kiểm tra THC, thử cảm biến chống va, vệ sinh thân mỏ và làm sạch bàn nước.
| Hạng Mục | Cách Thực Hiện |
| Ray dẫn hướng, con trượt | Lau sạch xỉ, bụi rồi bôi trơn đúng loại dầu/mỡ và chu kỳ trong manual. Một số hệ thống ray hoặc thanh răng được hãng khuyến nghị lau khô hoặc chỉ bôi mỏng để tránh dính bụi kim loại, nên không tự ý dùng loại dầu bất kỳ. |
| Thanh răng và bánh răng | Vệ sinh chân răng bằng bàn chải. Kiểm tra bánh răng ăn khớp đều, không có răng bị mẻ. |
| Bộ điều khiển độ cao mỏ (THC) và bộ nâng mỏ | Kiểm tra trục nâng di chuyển trơn tru. Test chức năng dò độ cao ban đầu (IHS). Kiểm tra cáp đo điện áp hồ quang. |
| Cảm biến chống va mỏ | Đẩy nhẹ mỏ theo phương ngang để kích hoạt cảm biến. Máy phải dừng và báo lỗi. Nếu không, ngừng sử dụng cho đến khi sửa xong. |
| Mỏ cắt và thân mỏ | Lau sạch ren, kiểm tra thân mỏ không nứt, không có vết cháy. |
| Bàn nước | Vớt xỉ. Kiểm tra nước có cần bổ sung phụ gia chống gỉ theo khuyến nghị của nhà sản xuất bàn cắt không. |
3. Bảo dưỡng hằng tháng
Bảo dưỡng hằng tháng gồm 5 hạng mục: kiểm tra tiếp địa, đo độ vuông góc của giàn, siết lại bulong kết cấu, vệ sinh quạt và lọc gió tủ điện, bảo dưỡng hệ thống làm mát mỏ.
| Hạng Mục | Cách Thực Hiện |
| Tiếp địa hệ thống | Kiểm tra cọc tiếp địa và dây nối đất của bàn cắt, nguồn plasma, tủ điều khiển. Siết lại đầu cos. Đo điện trở tiếp địa, đối chiếu với yêu cầu trong manual lắp đặt. |
| Độ vuông góc của giàn | Cắt một tấm mẫu hình vuông. Đo hai đường chéo: hai đường chéo bằng nhau trong dung sai cho phép nghĩa là giàn vuông. Nếu lệch, liên hệ kỹ thuật viên để hiệu chỉnh. |
| Bulong, ốc vít kết cấu | Kiểm tra và siết lại bulong giàn, bulong bắt động cơ và hộp số, đầu nối cáp tín hiệu trong tủ điện. Rung lâu ngày có thể làm lỏng các mối nối này. Siết theo lực siết quy định nếu manual có ghi. |
| Quạt và lọc gió tủ điện, nguồn plasma | Vệ sinh lọc gió. Kiểm tra quạt làm mát quay bình thường. Tủ điện quá nhiệt thường gây lỗi driver servo. |
| Hệ thống làm mát mỏ (chỉ với mỏ làm mát bằng chất lỏng, ví dụ dòng Hypertherm XPR/HPR) | Kiểm tra mức dung dịch làm mát và rò rỉ. Thay dung dịch và lọc theo chu kỳ hãng quy định. Chỉ dùng dung dịch đúng chủng loại hãng yêu cầu. |
| Sao lưu dữ liệu | Sao lưu tham số máy, bảng thông số cắt (cut chart) đã chỉnh và thư viện chương trình ra thiết bị lưu trữ riêng. |
Máy Cắt Plasma CNC Thường Gặp Những Lỗi Nào & Khắc Phục Ra Sao?
Lỗi trên máy cắt plasma CNC chia thành 3 nhóm nguồn gốc: quy trình cắt, cơ khí và điều khiển. Nhóm quy trình cắt gồm mép vát, xỉ bám, mất hồ quang và hao vật tư nhanh. Nhóm cơ khí gồm sai kích thước và va mỏ. Nhóm điều khiển gồm lỗi lập trình G-code và nhiễu điện từ.
Bảng sau tổng hợp các lỗi Vegatec thường gặp khi hỗ trợ khách hàng, theo trình tự Triệu chứng → Nguyên nhân → Cách xử lý.
| Triệu Chứng | Nguyên Nhân Thường Gặp | Cách Kiểm Tra & Xử Lý |
| Mép cắt bị vát (không vuông góc) | Béc mòn, lỗ méo; chiều cao mỏ sai; mỏ không vuông góc với phôi; tốc độ cắt không đúng bảng thông số | Thay đồng bộ điện cực và béc. Kiểm tra độ vuông góc của mỏ bằng ê-ke. Đối chiếu dòng cắt, tốc độ và chiều cao với cut chart của hãng theo độ dày vật liệu. |
| Xỉ bám nhiều ở mặt dưới | Xỉ dạng giọt to, dễ gõ thường do tốc độ quá chậm. Xỉ mảnh, bám chặt thường do tốc độ quá nhanh. Ngoài ra có thể do vật tư mòn. | Chỉnh tốc độ theo cut chart, thử tăng hoặc giảm từng bước nhỏ. Kiểm tra vật tư. |
| Không mồi được hồ quang hoặc hồ quang tắt giữa chừng | Vật tư lắp sai hoặc thiếu; áp khí sai; kẹp mass tiếp xúc kém; vật tư mòn | Tắt nguồn và lắp lại vật tư đúng thứ tự. Kiểm tra áp khí. Vệ sinh và siết kẹp mass. Đọc mã lỗi trên nguồn plasma. |
| Vật tư tiêu hao nhanh bất thường | Khí ẩm hoặc lẫn dầu; chiều cao xuyên phôi (pierce) quá thấp; dòng cắt cao hơn định mức của vật tư; chương trình kết thúc hồ quang ngoài phôi | Xả nước và thay lõi lọc khí. Kiểm tra chiều cao pierce và thời gian trễ pierce theo cut chart. Dùng đúng vật tư cho dòng cắt. |
| Chi tiết sai kích thước, lỗ tròn bị méo | Bánh răng hoặc khớp nối lỏng; ray bám xỉ; giàn lệch vuông góc; bù kerf sai | Kiểm tra độ rơ cơ khí. Làm test hai đường chéo. Kiểm tra giá trị bù kerf (G41/G42) trong chương trình. |
| Mỏ va vào phôi thường xuyên | Phôi cong vênh; chi tiết đã cắt bị bật lên; THC hoạt động sai | Kẹp phôi chắc. Dùng tính năng tránh va (né chi tiết đã cắt) của phần mềm nếu có. Kiểm tra THC và cáp đo điện áp hồ quang. |
| Lỗi chương trình: mỏ lao nhanh vào phôi | Đoạn lẽ ra là G01 (chạy cắt theo tốc độ tiến) lại được lập trình thành G00 (chạy nhanh); sai gốc tọa độ phôi | Mô phỏng đường chạy trên phần mềm trước khi cắt. Chạy thử ở chế độ không cắt (dry run). Kiểm tra lại gốc tọa độ phôi trước mỗi lần cắt. |
| Bộ điều khiển treo, mất kết nối, THC dao động bất thường | Nhiễu điện từ do tiếp địa kém; cáp tín hiệu lỏng; cáp tín hiệu đi chung với cáp động lực | Kiểm tra tiếp địa và chân cắm cáp tín hiệu. Tách cáp tín hiệu khỏi cáp mỏ và cáp nguồn. Khởi động lại theo đúng trình tự của hãng. |
Khi nào cần gọi kỹ thuật viên?
- Hãy dừng máy và liên hệ kỹ thuật viên của nhà cung cấp khi gặp một trong các trường hợp sau:
- Cần mở vỏ nguồn plasma hoặc tủ điện công suất.
- Lỗi driver servo hoặc encoder lặp lại sau khi đã khởi động lại.
- Cảm biến chống va mỏ không hoạt động.
- Rò rỉ dung dịch làm mát ở mỏ làm mát bằng chất lỏng.
- Giàn lệch vuông góc vượt dung sai sau khi đã kiểm tra cơ khí cơ bản.
- Cần cập nhật firmware hoặc khôi phục tham số máy.
- Có mùi khét, tia lửa điện hoặc khói từ nguồn hay tủ điện. Trường hợp này phải ngắt nguồn ngay.
Kéo Dài Tuổi Thọ Máy Cắt CNC Và Tối Ưu Hiệu Suất Bằng Cách Nào?
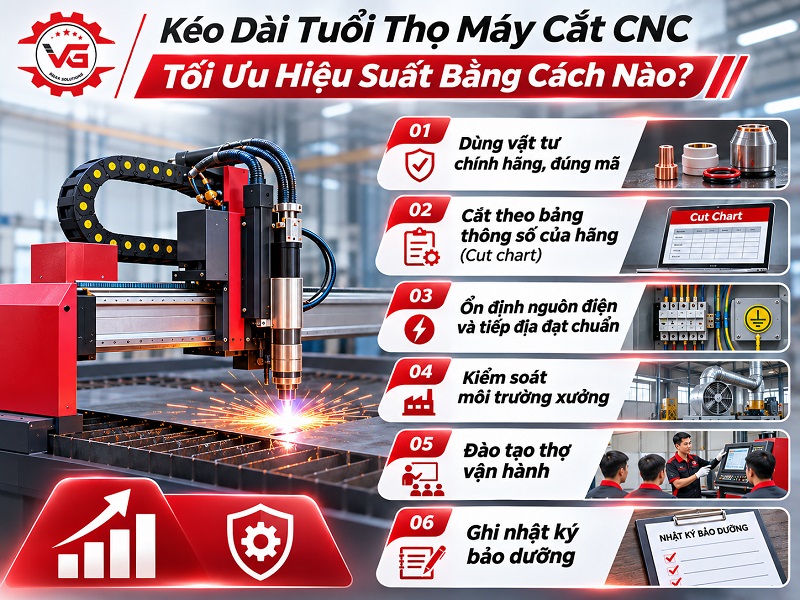
Kéo dài tuổi thọ máy cắt plasma CNC cần áp dụng 6 nguyên tắc: ổn định nguồn điện và tiếp địa, kiểm soát môi trường xưởng và khí nén, sử dụng vật tư chính hãng, cắt theo bảng thông số của hãng, đào tạo thợ vận hành và ghi nhật ký bảo dưỡng.
1. Dùng vật tư chính hãng, đúng mã và đúng dòng cắt
Mỗi mức dòng cắt có bộ vật tư tương ứng. Dùng béc 45A để cắt ở 65A, hoặc dùng vật tư không rõ nguồn gốc, sẽ làm hồ quang không ổn định và có thể làm hỏng mỏ.
2. Cắt theo bảng thông số (cut chart) của hãng
Dòng cắt, áp suất khí, tốc độ, chiều cao cắt và chiều cao pierce đều có trong cut chart theo từng vật liệu và độ dày. Bắt đầu từ thông số chuẩn, sau đó mới tinh chỉnh từng bước nhỏ và ghi lại thông số đã chỉnh.
3. Đảm bảo nguồn điện và tiếp địa đạt chuẩn
Điện áp cấp vào phải nằm trong dải ghi trên nhãn máy và manual. Nhiều nguồn plasma công nghiệp dùng điện 3 pha 380–415V. Ở khu vực điện lưới không ổn định, cần lắp thiết bị ổn áp hoặc bảo vệ quá áp có công suất phù hợp theo tư vấn của kỹ thuật viên. Tiếp địa đạt chuẩn giúp giảm nhiễu cho bộ điều khiển và THC.
Tiêu chuẩn IEC 60204-1 về thiết bị điện của máy công nghiệp yêu cầu thiết bị vận hành ổn định khi điện áp ở mức 90–110% điện áp danh định. Với lưới 380V, dải này tương đương 342–418V.
Theo Thông tư 39/2015/TT-BCT của Bộ Công Thương về hệ thống điện phân phối, điện áp ở chế độ vận hành bình thường được phép dao động ±5% so với điện áp danh định. Thực tế, các khu công nghiệp ở cuối tuyến dây có thể sụt áp vượt mức này vào giờ cao điểm.
4. Kiểm soát môi trường xưởng
Đặt máy ở nơi khô ráo, có mái che, tránh nước mưa tạt. Thông gió và hút khói tốt. Đặt máy nén khí và máy sấy khí ở vị trí thoáng để khí cấp ít ẩm hơn.
An toàn lao động: Nồng độ bụi và khí độc tại nơi làm việc cần nằm trong giới hạn của QCVN 03:2019/BYT, quy chuẩn kỹ thuật quốc gia về giá trị giới hạn tiếp xúc cho phép với yếu tố hóa học tại nơi làm việc.
5. Đào tạo thợ vận hành
Thợ vận hành máy cắt plasma CNC cần thành thạo 4 kỹ năng: nhận biết độ mòn vật tư, cài thông số theo cut chart, ghi nhật ký bảo dưỡng và tuân thủ quy trình an toàn.
- Nhận biết độ mòn vật tư: Kiểm tra lỗ béc có bị méo hoặc khoét rộng không. Đo độ sâu hố mòn điện cực so với ngưỡng thay thế trong manual.
- Cài thông số theo cut chart: Chọn đúng dòng cắt, áp suất khí, tốc độ và chiều cao pierce cho từng vật liệu và độ dày.
- Ghi nhật ký bảo dưỡng: Cập nhật số lần pierce, giờ cắt và mã lỗi sau mỗi ca.
- Tuân thủ an toàn: Sử dụng kính lọc sáng, găng tay chịu nhiệt và quy trình ngắt điện trước khi thay vật tư.
Vegatec đào tạo trực tiếp tại xưởng cho thợ vận hành của khách hàng khi bàn giao máy. Buổi đào tạo kéo dài 4 giờ, gồm thực hành thay vật tư, cài thông số và xử lý mã lỗi thường gặp.
6. Ghi nhật ký bảo dưỡng
Ghi lại: ngày bảo dưỡng, hạng mục đã làm, số lần pierce hoặc số giờ cắt của mỗi bộ vật tư, mã lỗi đã xuất hiện, bộ phận đã thay. Nhật ký giúp bạn tính được tuổi thọ vật tư trung bình của xưởng mình. Khi một bộ vật tư mòn nhanh hơn mức trung bình, đó là tín hiệu sớm của vấn đề về khí nén hoặc thông số cắt.
Những câu hỏi thường gặp về cách bảo dưỡng máy cắt CNC
1. Máy cắt CNC có cần bảo dưỡng ngay cả khi ít sử dụng không?
Có, máy cắt CNC vẫn cần được bảo dưỡng ngay cả khi ít sử dụng để ngăn ngừa gỉ sét, ăn mòn và đảm bảo các bộ phận hoạt động tốt khi cần thiết, bao gồm việc vệ sinh máy, bôi trơn các bộ phận chuyển động, và kiểm tra hệ thống điện. Xem ngay bài viết: Cách dùng máy cắt CNC đúng kỹ thuật.
2. Công cụ, thiết bị nào cần thiết cho việc bảo dưỡng máy cắt CNC?
Các công cụ và thiết bị cần thiết cho việc bảo dưỡng máy cắt CNC bao gồm cọ quét, khăn lau, dầu mỡ bôi trơn, cờ lê, tua vít, máy hút bụi, máy nén khí, và các dụng cụ đo kiểm.
3. Có cách nào để giảm thiểu lượng phoi và bụi bẩn bám vào máy trong quá trình cắt không?
Để giảm thiểu lượng phoi và bụi bẩn bám vào máy trong quá trình cắt, hãy sử dụng hệ thống hút bụi, chất làm mát, và tấm chắn bảo vệ, bao gồm việc lắp đặt hệ thống hút bụi gần khu vực cắt và sử dụng chất làm mát để rửa trôi phoi. Đọc ngay bài viết: Phôi & phoi trong gia công cơ khí – cách phân biệt và ứng dụng.
4. Có thể sử dụng các sản phẩm tẩy rửa gia dụng để vệ sinh máy cắt CNC không?
Không nên sử dụng các sản phẩm tẩy rửa gia dụng để vệ sinh máy cắt CNC vì chúng có thể chứa các hóa chất ăn mòn hoặc gây hại cho các bộ phận của máy, bao gồm việc sử dụng các sản phẩm tẩy rửa chuyên dụng cho máy CNC.
5. Địa chỉ nào bán máy cắt CNC chính hãng, giá tốt tại HCM?
Vegatec là một trong những đơn vị cung cấp máy cắt CNC chính hãng, giá tốt tại TP.HCM. Với các dòng máy chất lượng cao được sản xuất trên dây chuyền công nghệ hiện đại, Vegatec cam kết mang đến cho khách hàng những sản phẩm đảm bảo độ chính xác, tốc độ gia công nhanh và khả năng gia công đa dạng vật liệu.
Tại sao lại chọn Vegatec?
- Sản phẩm chính hãng, chất lượng cao: Vegatec cung cấp các dòng máy cắt CNC từ những thương hiệu uy tín như Hypertherm (USA), Koike (Nhật Bản), Powermax,…
- Đa dạng mẫu mã, công suất: Từ máy cắt plasma CNC, máy cắt ống CNC đến máy cắt laser, với nhiều mức công suất khác nhau, đáp ứng nhu cầu sử dụng đa dạng.
- Giá cả cạnh tranh: Vegatec cam kết mang đến mức giá tốt nhất thị trường, giúp khách hàng tối ưu chi phí đầu tư.
- Chính sách hậu mãi và bảo hành tốt: Với đội ngũ kỹ thuật hỗ trợ tận tình và chính sách bảo hành lâu dài tại các phường An Phú Đông, An Lạc, Bình Tân, Tân Tạo, Bình Trị Đông, Bình Hưng Hòa, Gia Định, Bình Thạnh, Bình Lợi Trung, xã Nhà Bè, Hiệp Phước, Thạnh An… khách hàng có thể an tâm sử dụng sản phẩm.
- Phụ kiện và vật tư chính hãng: Vegatec cũng cung cấp đầy đủ các phụ kiện và vật tư chính hãng, đảm bảo máy hoạt động ổn định và hiệu quả.
Liên hệ Vegatec để được tư vấn chọn máy, báo giá hoặc đặt lịch bảo dưỡng định kỳ.