Cắt Plasma Bị Nghiêng, Vát Mép: Nguyên Nhân, Cách Chẩn Đoán Và Khắc Phục Leave a comment
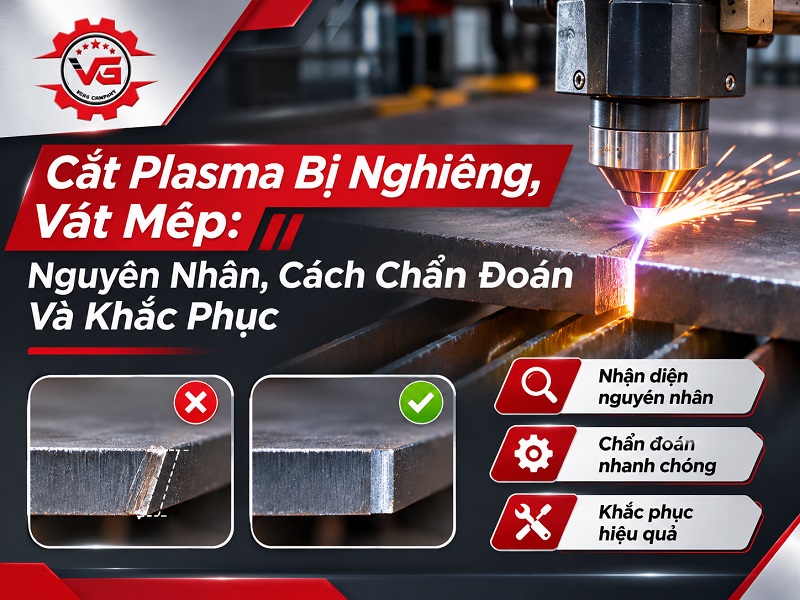
Cắt plasma bị nghiêng (hay còn gọi là vát mép) là khi mặt cắt không vuông góc với bề mặt phôi, khiến kích thước mép trên và mép dưới của chi tiết chênh nhau. Nguyên nhân thường gặp nhất gồm: mỏ cắt đặt quá cao hoặc quá thấp, mỏ không vuông góc với phôi, chạy sai chiều cắt, tốc độ và dòng cắt không phù hợp với vật liệu, hoặc béc và điện cực đã mòn.
Độ vát nhỏ thường khó thấy bằng mắt, nhưng vẫn đủ làm mối ghép hàn bị hở khe, lỗ bắt bulông bị côn và thợ phải mất thêm thời gian mài sửa. Tia plasma vốn hơi loe ra theo chiều sâu rãnh cắt, nên mép cắt plasma nào cũng có một độ vát nhất định. Vì vậy, mục tiêu thực tế là giữ độ vát trong dung sai cho phép theo tiêu chuẩn ISO 9013, không phải loại bỏ hoàn toàn.
Trong 100 ca hỗ trợ kỹ thuật Vegatec xử lý từ năm 2025, mép vát là lỗi khách hàng báo nhiều nhất. 30 ca trong đó có nguyên nhân là béc mòn, cài sai chiều cao cắt hoặc lập trình sai chiều cắt. Người vận hành có thể tự kiểm tra và khắc phục những lỗi này tại xưởng mà không cần sửa máy.
Bài viết này giúp bạn nhận diện 3 kiểu vát mép (vát dương, vát âm, vát một bên), tìm đúng nguyên nhân dựa vào dấu hiệu trên chi tiết, rồi khắc phục bằng 5 kỹ thuật kèm checklist 60 giây trước mỗi ca cắt. Cùng theo dõi!
Cắt Plasma Là Gì? Vì Sao Mép Cắt Luôn Có Một Độ Vát Nhất Định?
Cắt plasma là phương pháp cắt nhiệt dùng hồ quang điện để ion hóa dòng khí (khí nén, oxy, nitơ hoặc hỗn hợp argon-hydro). Dòng khí này được ép qua lỗ béc nhỏ, tạo thành tia plasma có nhiệt độ khoảng 20.000°C hoặc cao hơn. Tia plasma làm nóng chảy kim loại, sau đó luồng khí tốc độ cao thổi kim loại lỏng ra khỏi rãnh cắt.
Nguồn plasma làm việc ở điện áp một chiều vài trăm volt. Với plasma hồ quang chuyển (loại phổ biến nhất), phôi là một phần của mạch điện. Vì vậy máy cắt plasma chỉ cắt được vật liệu dẫn điện, như thép carbon, inox, nhôm, đồng, đồng thau.
Vì sao mép cắt plasma gần như luôn vát nhẹ? Tia plasma trên thực tế không phải hình trụ hoàn hảo. Nó hơi loe ra, và năng lượng giảm dần theo chiều sâu rãnh cắt. Do đó, mục tiêu là giữ độ vát trong dung sai cho phép. Không thể loại bỏ vát hoàn toàn.
1. Dung sai độ vuông góc cho phép theo ISO 9013:2017
Tiêu chuẩn ISO 9013:2017 (Thermal cutting – Classification of thermal cuts – Geometrical product specification and quality tolerances) chia dung sai độ vuông góc (ký hiệu u) thành 5 vùng. Dung sai mỗi vùng tính theo độ dày vật liệu a (mm):
| Vùng (Range) | Công thức dung sai U (mm) | U Với thép dày 10mm | U Với thép dày 20mm |
| 1 | 0,05 + 0,003·a | 0,08 mm | 0,11 mm |
| 2 | 0,15 + 0,007·a | 0,22 mm | 0,29 mm |
| 3 | 0,4 + 0,01·a | 0,50 mm | 0,60 mm |
| 4 | 0,8 + 0,02·a | 1,00 mm | 1,20 mm |
| 5 | 1,2 + 0,035·a | 1,55 mm | 1,90 mm |
Cách quy đổi góc vát sang sai lệch: u ≈ a × tan(góc vát). Ví dụ với thép 10mm, vát 1° tương ứng u ≈ 0,17mm, vát 3° tương ứng u ≈ 0,52mm.
Ứng dụng thực tế: khi đặt hàng gia công, khách hàng và xưởng nên thống nhất trước mép cắt cần đạt vùng nào. Khi đó việc đánh giá “cắt có bị nghiêng không” có căn cứ đo được.
2. Cách nhận diện 3 kiểu vát mép khi cắt plasma
Trước khi chỉnh máy, cần xác định đúng loại vát. Chỉnh sai hướng có thể làm lỗi nặng hơn.
| Kiểu vát | Cách nhận biết trên chi tiết | Ý nghĩa |
| Vát dương | Mặt trên của chi tiết nhỏ hơn mặt dưới. Rãnh cắt rộng ở trên, hẹp ở dưới | Tia plasma lấy nhiều vật liệu ở mặt trên hơn |
| Vát âm | Mặt trên của chi tiết lớn hơn mặt dưới. Rãnh cắt hẹp ở trên, rộng ở dưới | Tia plasma lấy nhiều vật liệu ở mặt dưới hơn |
| Vát một bên | Một cạnh gần vuông, cạnh đối diện bị vát rõ | Liên quan đến chiều xoáy khí, độ vuông góc của mỏ hoặc lỗ béc mòn lệch |
Cách kiểm tra nhanh: Cắt một mẫu vuông 100×100 mm. Dùng ê-ke hoặc thước đo góc đo cả 4 cạnh, ghi lại góc hoặc độ lệch của từng cạnh.
- Cả 4 cạnh cùng vát một kiểu: nguyên nhân thường nằm ở chiều cao cắt, tốc độ hoặc vật tư.
- Chỉ 1–2 cạnh vát: kiểm tra chiều cắt và độ vuông góc của mỏ.
Cắt Plasma Bị Nghiêng Ảnh Hưởng Như Thế Nào Đến Thành Phẩm?
Đường cắt plasma bị nghiêng gây ra 4 vấn đề chính cho sản phẩm: sai lệch kích thước, khó gia công tiếp theo, tăng chi phí và giảm tính thẩm mỹ.
| Ảnh hưởng | Biểu hiện thực tế |
| Sai kích thước | Kích thước mép trên và mép dưới khác nhau. Chi tiết lắp ghép bị chênh, lỗ bắt bulông bị côn |
| Khó gia công tiếp | Ghép hàn hở khe không đều, phải mài lại mép. Chi tiết chấn gấp bị lệch đường chấn |
| Tăng chi phí | Thêm công mài, tốn tiêu hao, tăng phế phẩm. Theo ghi nhận của Vegatec, một xưởng [ĐIỀN: quy mô/ngành] mất khoảng [ĐIỀN] giờ mài sửa mỗi tuần vì lỗi vát trước khi được hiệu chỉnh |
| Giảm thẩm mỹ | Mặt cắt không đều, dễ bám xỉ |
Lưu ý về độ rộng rãnh cắt (kerf): rãnh cắt plasma luôn có một độ rộng nhất định, phụ thuộc dòng cắt và loại béc. Vì vậy phần mềm CAM cần cài bù kerf. Khi mép bị vát, độ rộng kerf ở mặt trên và mặt dưới khác nhau. Lúc đó, bù kerf chính xác đến đâu thì kích thước vẫn sai ở một mặt.
Nguyên Nhân Nào Gây Ra Đường Cắt Plasma Bị Nghiêng?
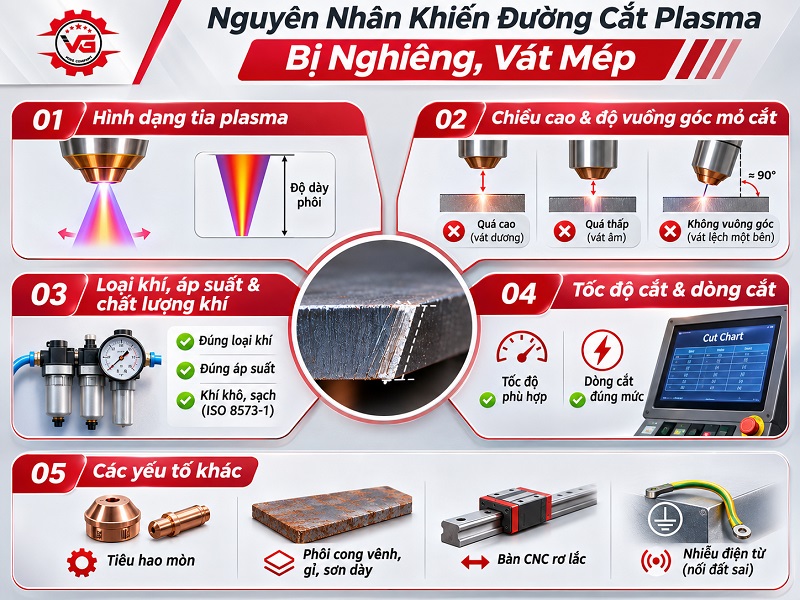
Có 5 nguyên nhân chính gây nghiêng đường cắt plasma: hình dạng tia plasma, chiều cao mỏ cắt, áp suất khí không phù hợp, tốc độ cắt & dòng cắt không tối ưu và các yếu tố khác.
1. Hình dạng tia plasma và phân bố năng lượng
Tia plasma hẹp nhất ở miệng béc rồi loe dần khi đi xuống. Nhiệt độ cao nhất ở lõi tia, giảm dần ra phía rìa và giảm theo chiều sâu rãnh cắt. Vì vậy vật liệu càng dày càng dễ vát. Điều này cũng thể hiện trong ISO 9013: dung sai cho phép tăng theo độ dày a. Người vận hành cần chọn đúng béc, dòng cắt và chiều cao để tia plasma “thẳng” nhất có thể.
2. Chiều cao mỏ cắt và độ vuông góc của mỏ
Đây là nhóm nguyên nhân thường gặp nhất và cũng dễ khắc phục nhất.
- Mỏ quá cao: tia plasma loe rộng trước khi chạm phôi, gây vát dương.
- Mỏ quá thấp: gây vát âm. Kim loại nóng chảy bắn ngược còn làm béc và chụp chắn hỏng nhanh hơn.
- Mỏ không vuông góc với phôi: một bên rãnh cắt vát nhiều hơn bên kia. Lỗi này thường lộ rõ khi so cạnh trục X với cạnh trục Y.
Chiều cao cắt (cut height) và chiều cao mồi (pierce height) phải lấy theo Cut Chart của đúng model máy và đúng bộ tiêu hao. Không có con số chung cho mọi máy.
3. Loại khí, áp suất và chất lượng khí nén
- Áp suất thấp hơn khuyến cáo: tia kém tập trung, dễ vát và bám xỉ, tiêu hao mòn nhanh.
- Áp suất cao hơn khuyến cáo: hồ quang kém ổn định, có thể khó mồi.
- Khí ẩm hoặc lẫn dầu: điện cực và béc hỏng sớm, gián tiếp gây vát.
Chất lượng khí nén được phân cấp theo ISO 8573-1:2010 qua 3 chỉ số: hạt rắn, nước và dầu. Nhà sản xuất nguồn plasma thường quy định cấp khí tối thiểu trong manual.
Lưu ý: đọc áp suất trên đồng hồ của bộ nguồn khi đang có khí chảy, không đọc ở máy nén. Đường ống dài, nhiều co nối và lọc nghẹt có thể làm áp suất về tới máy bị thiếu.
4. Tốc độ cắt và dòng cắt không khớp vật liệu
| Tình trạng | Hệ quả |
| Tốc độ quá nhanh | Vát dương, vệt kéo (lag line) cong ngược nhiều, xỉ hạt nhỏ khó gỡ ở mép dưới |
| Tốc độ quá chậm | Rãnh rộng, xỉ bám dạng cục, có thể gây vát âm, chi tiết nhỏ dễ biến dạng nhiệt |
| Dòng quá thấp so với độ dày | Không cắt xuyên ổn định, vát dương |
| Dòng vượt định mức béc | Lỗ béc bị khoét rộng, méo, tia plasma mất hình dạng |
Tốc độ cắt chỉ có ý nghĩa khi đi kèm dòng cắt, loại khí và bộ tiêu hao cụ thể (xem bảng Cut Chart ở Phần 5.1).
5. Các yếu tố khác
Tiêu hao mòn: lỗ béc méo oval, điện cực mòn sâu, vòng xoáy khí nứt hoặc nghẹt.
Phôi cong vênh, gỉ, sơn dày: chiều cao cắt thực tế thay đổi liên tục, có thể làm hệ thống tự dò độ cao (THC) đọc sai.
Bàn CNC rơ lắc: ray, bánh răng hoặc gantry bị rơ khiến đường chạy không ổn định, dễ nhầm với lỗi vát.
Nhiễu điện từ: xung mồi cao tần có thể gây nhiễu bộ điều khiển CNC nếu nối đất sai. Biểu hiện thường là lỗi điều khiển hơn là vát.
Kỹ Thuật Cắt Plasma Cơ Bản Nào Giúp Giảm Thiểu Độ Nghiêng?
Có 5 kỹ thuật chính giúp giảm độ nghiêng khi cắt plasma: cài đặt thông số theo Cut Chart, căn vuông mỏ cắt mới mặt phôi, chọn đúng chiều cắt, kiểm tra vật liệu tiêu hao và bảo dưỡng định kỳ.
1. Cài thông số theo Cut Chart, sau đó tinh chỉnh bằng cắt thử
Mỗi nguồn plasma có bảng Cut Chart riêng trong tài liệu hướng dẫn vận hành. Với mỗi vật liệu và độ dày, bảng cho biết các thông số sau:
- Bộ tiêu hao cần dùng (béc, điện cực, chụp chắn, vòng xoáy khí).
- Dòng cắt (A).
- Loại khí plasma, khí bảo vệ và áp suất hoặc lưu lượng khí.
- Chiều cao mồi (pierce height) và thời gian trễ mồi (pierce delay).
- Chiều cao cắt (cut height).
- Điện áp hồ quang (arc voltage), dùng cho hệ thống điều khiển chiều cao tự động.
- Tốc độ cắt.
Quy trình tinh chỉnh: cắt thử, đo vát theo bảng chẩn đoán ở trên, rồi chỉ chỉnh một thông số mỗi lần. Đổi nhiều thông số cùng lúc thì không biết thông số nào có tác dụng.
2. Căn vuông mỏ cắt với mặt phôi
Đặt ê-ke lên thân mỏ, kiểm tra độ vuông góc theo cả trục X và trục Y. Chỉ kiểm tra một trục là chưa đủ.
Kiểm tra lại sau mỗi lần mỏ bị va chạm. Cơ cấu chống va chạm (breakaway) có thể lắp lại bị lệch mà mắt thường khó thấy.
Giữ thanh đỡ bàn cắt sạch xỉ để phôi nằm phẳng.
Cắt tay: dùng bánh xe tỳ hoặc bộ dẫn hướng để giữ mỏ vuông góc và khoảng cách ổn định. Kéo mỏ với tốc độ đều.
3. Chọn đúng chiều cắt
Với vòng xoáy khí tiêu chuẩn (khí xoáy theo chiều kim đồng hồ khi nhìn từ trên xuống), mép bên phải theo hướng di chuyển của mỏ là mép vuông hơn. Mép bên trái thường vát nhiều hơn. Vì vậy:
- Biên ngoài chi tiết: chạy theo chiều kim đồng hồ để chi tiết luôn nằm bên phải mỏ.
- Lỗ và biên trong: chạy ngược chiều kim đồng hồ để phần lỗ nằm bên phải mỏ.
- Cắt thẳng tách tấm: chọn hướng chạy sao cho phần cần lấy nằm bên phải mỏ.
Hầu hết phần mềm CAM cho phép đặt chiều cắt mặc định. Nên kiểm tra thiết lập này ngay khi cài đặt phần mềm.
Lưu ý: một số bộ tiêu hao chuyên dụng có vòng xoáy ngược chiều. Khi đó quy tắc trên đảo lại. Hãy kiểm tra tài liệu của hãng.
4. Kiểm tra và thay vật liệu tiêu hao đúng lúc
Nên đánh giá tuổi thọ tiêu hao bằng số lần mồi hồ quang và thời gian có hồ quang, không tính theo ngày hay tuần. Mỗi lần mồi là lúc điện cực mòn nhiều nhất.
| Linh kiện | Dấu hiệu cần thay |
| Béc cắt (nozzle) | Lỗ béc méo thành hình oval, bị khoét rộng, có vết hồ quang đánh vào thành lỗ, đọng xỉ ở miệng béc |
| Điện cực (electrode) | Hố mòn ở lõi hafni sâu quá mức nhà sản xuất khuyến cáo (xem manual của model đang dùng) |
| Vòng xoáy khí (swirl ring) | Nứt, cháy sém, lỗ khí bị nghẹt |
| Chụp chắn (shield) | Bám xỉ, móp méo, lỗ chụp không còn tròn |
- Thay béc và điện cực theo cặp để tia plasma ổn định.
- Ghi số lần mồi mỗi khi thay để biết chu kỳ thay thực tế tại xưởng.
- Dùng tiêu hao chính hãng, đúng mã khuyến cáo. Tiêu hao sai kích thước làm lệch tâm tia plasma.
5. Bảo dưỡng định kỳ nguồn plasma và bàn CNC
| Tần suất | Nguồn Plasma & Mỏ cắt | Bàn CNC |
| Hàng ngày (đầu ca) | Xả nước đọng ở bộ lọc khí; kiểm tra tiêu hao; kiểm tra dây mỏ không bị dập, gãy; kiểm tra mức nước làm mát (chỉ với mỏ làm mát bằng nước) | Vệ sinh xỉ trên ray; kiểm tra độ vuông góc mỏ cắt |
| Hàng tuần | Kiểm tra, thay lõi lọc khí nếu bẩn; kiểm tra O-ring trên mỏ; vệ sinh mỏ cắt | Cắt thử hình vuông và đo hai đường chéo để kiểm tra độ chính xác định vị; dọn xỉ bàn cắt |
| Hàng tháng | Thổi bụi bên trong nguồn (đã ngắt điện); kiểm tra đầu nối điện và khí | Bôi trơn ray, bánh răng, vít me theo hướng dẫn hãng; kiểm tra độ rơ, độ vuông góc của gantry |
Ngoài lịch trên, hãy thực hiện thêm các hạng mục riêng ghi trong tài liệu hướng dẫn của model máy đang sử dụng.
Checklist 60 giây trước mỗi ca cắt
- Mỏ cắt vuông góc: kiểm tra bằng ê-ke theo cả trục X và Y.
- Soi lỗ béc: lỗ méo hoặc khoét rộng thì thay ngay cặp béc và điện cực.
- Đọc áp suất tại bộ nguồn khi đang phun khí thử, so với Cut Chart.
- Xả nước đọng ở bộ lọc khí.
- Thông số trên máy khớp Cut Chart của vật liệu và độ dày đang cắt, đặc biệt khi ca trước cắt vật liệu khác.
- Chiều cắt trong chương trình CAM: biên ngoài theo chiều kim đồng hồ, lỗ trong ngược chiều kim đồng hồ.
- Cắt thử một đoạn 100mm và đo góc vát trước khi chạy cả tấm.
Lưu Ý Gì Để Sử Dụng Máy Cắt Plasma Cắt Không Bị Nghiêng?
6 lưu ý để cắt plasma an toàn và không bị nghiêng bạn nên tham khảo:
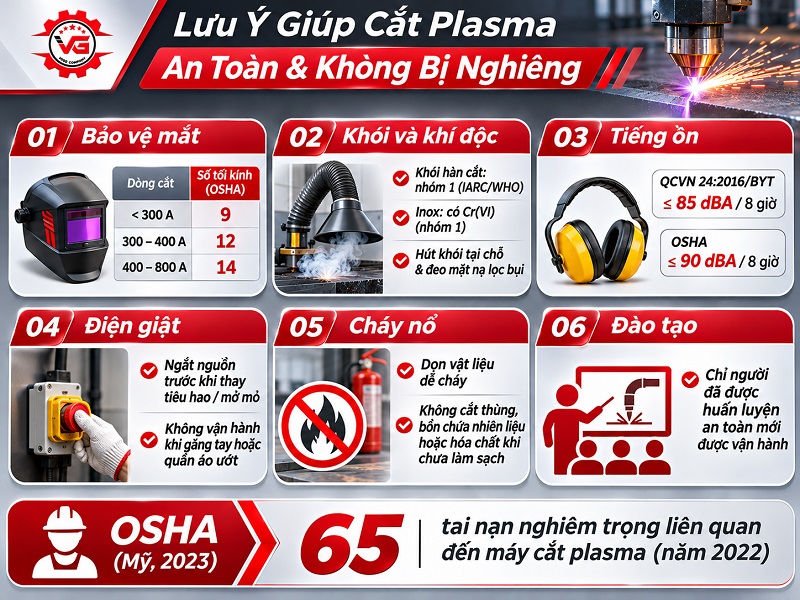
Bảo vệ mắt: chọn số tối kính theo dòng cắt. Bảng tối thiểu theo OSHA 29 CFR 1910.252:
| Dòng cắt Plasma | Số tối kính tối thiểu (OSHA) |
| Nhẹ: dưới 300 A | 9 |
| Trung bình: 300–400 A | 12 |
| Nặng: 400–800 A | 14 |
Với máy cắt tay dòng thấp, ANSI Z49.1 có hướng dẫn chi tiết hơn theo từng khoảng dòng cắt, ví dụ khoảng shade 5 cho 20–40 A và shade 8 cho 60–80 A. Luôn ưu tiên khuyến cáo trong manual của máy.
Khói và khí độc:
- Khói hàn cắt được IARC (WHO) xếp nhóm 1, chất gây ung thư cho người, từ năm 2017 (Monograph tập 118).
- Khi cắt inox, khói có thể chứa crom hóa trị VI (Cr(VI)), cũng thuộc nhóm 1. Giới hạn tiếp xúc cho phép của OSHA là 5 µg/m³ (trung bình 8 giờ).
- Tại Việt Nam, giới hạn tiếp xúc hóa chất nơi làm việc áp dụng theo QCVN 03:2019/BYT.
- Cần hút khói tại chỗ hoặc dùng bàn nước, và đeo mặt nạ lọc bụi phù hợp.
Tiếng ồn:
- QCVN 24:2016/BYT quy định mức ồn tiếp xúc tối đa 85 dBA trong 8 giờ.
- OSHA quy định giới hạn 90 dBA trong 8 giờ và yêu cầu chương trình bảo vệ thính giác từ 85 dBA.
- Cắt dòng cao dễ vượt các ngưỡng này, nên phải dùng nút bịt tai hoặc chụp tai.
Điện giật: ngắt nguồn trước khi thay tiêu hao hoặc mở mỏ cắt. Không vận hành khi găng tay hoặc quần áo ướt.
Cháy nổ: dọn vật liệu dễ cháy. Không cắt thùng, bồn từng chứa nhiên liệu hoặc hóa chất khi chưa làm sạch.
Đào tạo: chỉ người đã được huấn luyện an toàn mới được vận hành máy.
Báo cáo của Cục An toàn Lao động Mỹ (OSHA) công bố cuối năm 2023 ghi nhận 65 tai nạn nghiêm trọng liên quan máy cắt plasma năm 2022.
Các câu hỏi thường gặp về kỹ thuật cắt Plasma không bị nghiêng
1. Phôi cong vênh, bề mặt không phẳng thì làm sao giữ được chiều cao mỏ?
Dùng hệ thống điều khiển chiều cao mỏ cắt tự động (THC – Torch Height Control, còn gọi là AHC). Hệ thống đo điện áp hồ quang trong khi cắt và tự nâng hạ mỏ để giữ chiều cao ổn định. Cần cài đúng điện áp hồ quang theo Cut Chart. Nếu cài sai, THC sẽ giữ mỏ ổn định nhưng ở sai chiều cao, và mép vẫn bị vát.
2. Bàn nước có giúp cải thiện chất lượng cắt không?
Cần phân biệt 3 khái niệm:
- Bàn nước (water table): nước nằm dưới phôi. Bàn nước chủ yếu giảm khói, bụi, tiếng ồn và giảm phần nào biến dạng nhiệt của tấm mỏng. Nó không phải giải pháp trực tiếp cho lỗi vát.
- Mỏ cắt làm mát bằng nước: dùng trên hệ thống dòng cao, giúp tiêu hao bền hơn.
- Cắt dưới nước / phun nước vào hồ quang: là công nghệ chuyên dụng của một số hệ thống công nghiệp.
3. Làm thế nào để giảm tiếng ồn khi cắt plasma?
Dùng bàn nước. Một số hệ thống cho phép cắt chìm dưới mặt nước, giảm tiếng ồn đáng kể.
Bố trí vách cách âm quanh khu vực cắt.
Bắt buộc dùng thiết bị bảo vệ thính giác khi mức ồn vượt 85 dBA.
4. Cắt plasma có tạo ra khí độc không?
Có. Khói cắt chứa oxit kim loại, ozon, oxit nitơ và bụi mịn. IARC xếp khói hàn cắt vào nhóm 1 gây ung thư. Khi cắt inox, khói có thể chứa Cr(VI). Cần có hệ thống hút khói hoặc thông gió phù hợp và mặt nạ lọc bụi đạt chuẩn. Xem ngay bài viết: Top 9 đồ dùng bảo hộ lao động cần thiết cho thợ hàn cắt cơ khí.
5. Tuổi thọ béc cắt và điện cực plasma là bao lâu?
Tuổi thọ tiêu hao được tính bằng số lần mồi hồ quang và thời gian có hồ quang, không tính theo ngày. Con số thực tế phụ thuộc dòng cắt, chất lượng khí, số lần mồi và thói quen vận hành. Để kéo dài tuổi thọ:
- Dùng tiêu hao chính hãng, đúng dòng định mức của béc.
- Đảm bảo khí nén sạch, khô, đủ áp suất.
- Giảm số lần mồi không cần thiết bằng cách gộp đường cắt (chain cutting) trong CAM.
- Mồi đúng chiều cao mồi để tránh xỉ bắn ngược vào béc.
- Không kéo hồ quang ra khỏi mép phôi quá lâu.
Xem thêm: 9 nguyên nhân làm giảm tuổi thọ của điện cực plasma.
6. Máy cắt plasma có cắt được vật liệu phi kim loại không?
Không. Máy cắt plasma hồ quang chuyển cần phôi dẫn điện để khép kín mạch điện. Với nhựa, gỗ, composite, gốm sứ, nên dùng công nghệ khác như laser CO₂, cắt tia nước hoặc dao CNC.
7. Làm thế nào để tính chi phí cắt plasma cho một dự án?
Chi phí thường được quy về đơn giá trên mét cắt hoặc đơn giá trên giờ máy chạy, gồm:
- Khấu hao máy: giá máy chia cho số giờ sử dụng dự kiến.
- Tiêu hao: giá bộ béc và điện cực chia cho số lần mồi hoặc số mét cắt.
- Khí: khí nén (điện năng máy nén) hoặc khí đóng chai.
- Điện năng của nguồn plasma.
- Nhân công vận hành và công mài sửa sau cắt. Chi phí mài sửa tăng lên khi bị vát mép.
- Bảo trì và mặt bằng.
8. Mua máy cắt plasma ở đâu chính hãng, giá tốt tại HCM?
Vegatec tự hào là đại lý cấp 1 cung cấp các dòng máy cắt plasma chính hãng, chất lượng cao tại TP.HCM và trên toàn quốc. Chúng tôi chuyên phân phối các sản phẩm đến từ những thương hiệu uy tín hàng đầu thế giới như Hypertherm (Mỹ), Thermal Dynamics (Ý), Jasic (Trung Quốc)…
Tại sao lại chọn máy cắt plasma tại Vegatec:
- Chất lượng cắt hàng đầu.
- Tốc độ cắt vượt trội.
- Đa dạng ứng dụng.
- Tiết kiệm chi phí.
- Dịch vụ hậu mãi chu đáo: Chúng tôi nhận giao hàng và bảo hành tận nơi tại các phường Hòa Hưng, Minh Phụng, Bình Thới, Hòa Bình, Phú Thọ, Đông Hưng Thuận, Trung Mỹ Tây, Tân Thới Hiệp, Thới An, xã Hóc Môn, Xuân Thới Sơn, Bà Điểm… và 34 tỉnh thành trên toàn quốc.
Mọi thắc mắc về kỹ thuật cắt Plasma hoặc Sản phẩm máy cắt Plasma, bạn có thể liên hệ với Vegatec để được tư vấn nhanh chóng!