Cắt Nhôm Bằng Plasma Có Được Không? Lưu Ý Để Chất Lượng Cắt Tốt Nhất Leave a comment
Cắt nhôm bằng plasma là phương pháp gia công sử dụng hồ quang nhiệt độ cao làm nóng chảy nhôm, kết hợp luồng khí tốc độ lớn để loại bỏ kim loại khỏi rãnh cắt.
Theo bài viết “Cắt nhôm bằng plasma – Những điều cần biết” của Hypertherm (2021), máy cắt plasma hoàn toàn có thể gia công nhôm.
Nhờ đặc tính dẫn điện của nhôm, máy cắt plasma có thể gia công vật liệu này với tốc độ nhanh, năng suất cao và đáp ứng nhiều độ dày khác nhau. Tuy nhiên, chất lượng đường cắt còn phụ thuộc vào công suất máy, độ dày nhôm, loại khí, dòng điện, tốc độ di chuyển, khoảng cách mỏ cắt và tình trạng vật tư tiêu hao.
Để đường cắt đẹp, ít xỉ bám, hạn chế oxy hóa và cong vênh, cần lựa chọn thiết bị phù hợp, thiết lập thông số chính xác, chuẩn bị phôi kỹ lưỡng và kiểm tra chất lượng trước khi gia công hàng loạt. Đồng thời, phải kiểm soát nhiệt và đảm bảo an toàn, đặc biệt khi sử dụng bàn cắt nước. Plasma phù hợp với nhu cầu cắt nhanh, sản xuất số lượng lớn, trong khi laser hoặc tia nước đáng cân nhắc hơn với chi tiết yêu cầu độ chính xác đặc biệt cao hoặc hạn chế ảnh hưởng nhiệt.
Cùng Vegatec tìm hiểu khả năng cắt nhôm bằng plasma qua bài viết dưới đây!
Có Thể Cắt Nhôm Bằng Máy Cắt Plasma Không?
Máy cắt plasma có thể cắt nhôm hiệu quả vì nhôm là kim loại dẫn điện, đáp ứng nguyên lý hoạt động của công nghệ plasma. Phương pháp này có ưu điểm về tốc độ và năng suất gia công, nhưng cần kiểm soát thông số để hạn chế xỉ bám, oxy hóa và biến dạng nhiệt.
1. Nguyên lý hoạt động khi cắt nhôm bằng plasma
Cắt plasma sử dụng dòng khí được ion hóa bằng năng lượng điện để tạo thành hồ quang plasma có nhiệt độ rất cao. Hồ quang tập trung làm nóng chảy nhôm tại vị trí cắt, đồng thời luồng khí tốc độ lớn thổi vật liệu nóng chảy ra khỏi rãnh, hình thành đường cắt theo yêu cầu.
Quy trình cắt nhôm bằng plasma gồm ba giai đoạn chính:
- Tạo hồ quang plasma: Máy cung cấp dòng điện và khí để hình thành luồng plasma có năng lượng cao.
- Làm nóng chảy vật liệu: Hồ quang tập trung nhiệt tại vùng tiếp xúc, khiến nhôm nóng chảy cục bộ.
- Loại bỏ kim loại nóng chảy: Luồng khí đẩy vật liệu nóng chảy khỏi rãnh cắt, tạo thành đường cắt liên tục khi mỏ di chuyển.
Công nghệ này có thể ứng dụng cho cắt thủ công hoặc tích hợp vào hệ thống CNC để gia công nhôm tấm theo bản vẽ kỹ thuật.
2. Ưu điểm và hạn chế khi cắt nhôm bằng plasma
Cắt plasma nhôm được sử dụng trong gia công cơ khí nhờ khả năng xử lý vật liệu nhanh, phù hợp nhiều kích thước và hình dạng chi tiết. Tuy nhiên, phương pháp này vẫn có một số giới hạn nhất định.
Bảng phân tích ưu nhược điểm cắt nhôm bằng plasma:
| Ưu điểm | Hạn chế |
| Tốc độ cắt nhanh, thích hợp sản xuất nhiều chi tiết | Có thể tạo xỉ bám ở cạnh dưới |
| Cắt được nhôm với nhiều độ dày tùy công suất máy | Xuất hiện vùng ảnh hưởng nhiệt |
| Gia công được đường thẳng, đường cong và biên dạng phức tạp | Nhôm mỏng có nguy cơ cong vênh |
| Có thể tích hợp CNC để tăng năng suất | Cạnh cắt có thể bị oxy hóa, cần xử lý trước khi hàn |
| Có nhiều lựa chọn thiết bị, từ máy cầm tay đến hệ thống công nghiệp | Đòi hỏi chọn đúng khí và thông số cắt |
Theo tài liệu “Cắt nhôm bằng plasma – Những điều cần biết” của Hypertherm (2021), việc sử dụng khí cắt thích hợp và thiết lập thông số theo hướng dẫn của nhà sản xuất có thể giúp tạo cạnh cắt nhôm tương đối đẹp, hạn chế sai lệch góc và giảm lượng xỉ. Điều này cho thấy những hạn chế về bề mặt và chất lượng cạnh cắt có thể được cải thiện đáng kể khi quy trình được kiểm soát đúng kỹ thuật.
Những Yếu Tố Nào Ảnh Hưởng Đến Chất Lượng Cắt Plasma Nhôm?
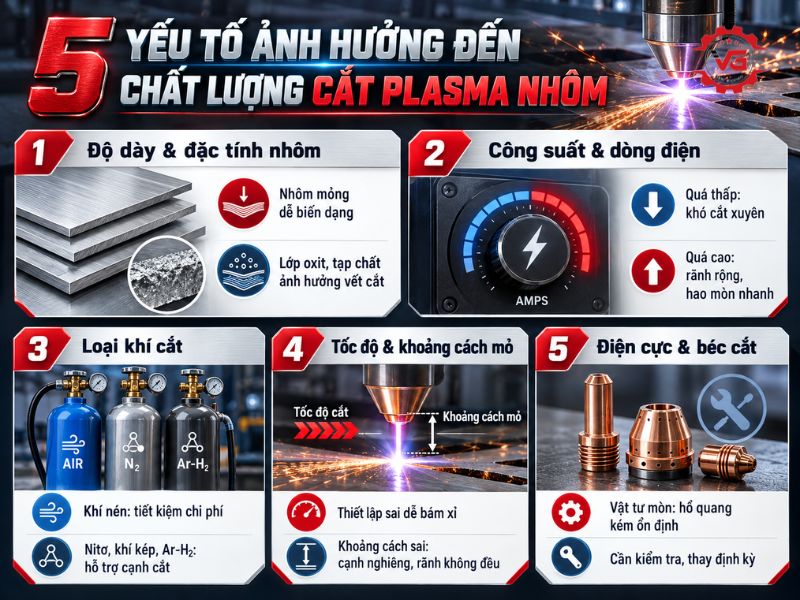
Chất lượng cắt plasma nhôm phụ thuộc chủ yếu vào độ dày vật liệu, công suất máy, khí cắt, tốc độ di chuyển, khoảng cách mỏ cắt và tình trạng vật tư tiêu hao.
1. Độ dày và đặc tính vật liệu nhôm
Nhôm dẫn nhiệt tốt hơn thép carbon và có nhiệt độ nóng chảy thấp hơn, nên nhiệt dễ lan ra phôi, gây cong vênh và bavia khi cắt plasma.
Bảng so sánh đặc tính nhôm và thép carbon:
| Đặc tính | Nhôm | Thép carbon |
| Độ dẫn nhiệt | ~205 W/m·K | ~50 W/m·K |
| Nhiệt độ nóng chảy | 660°C | ~1.500°C |
Chế độ cắt theo chiều dày:
- Nhôm 1–3 mm: Dễ cong vênh do nhiệt; nên cắt xen kẽ vị trí và cố định phôi chắc chắn.
- Nhôm 4–12 mm: Cần điều chỉnh dòng điện và tốc độ cắt phù hợp để đảm bảo cắt xuyên, hạn chế bavia.
- Nhôm từ 20 mm: Có thể cần khí nitơ hoặc hỗn hợp argon–hydro, tùy công suất máy và khuyến nghị của nhà sản xuất.
Lưu ý về hợp kim: Nhôm 5052/5083 và 6061/6063 có đặc tính cắt khác nhau. Với chi tiết chịu lực, cần xem xét ảnh hưởng nhiệt đến cơ tính và chừa lượng dư gia công mép cắt khi cần thiết.
2. Công suất và dòng điện cắt plasma
Dòng điện quyết định đáng kể đến năng lượng hồ quang và khả năng cắt xuyên nhôm. Khi dòng điện quá thấp so với chiều dày vật liệu, máy có thể không cắt xuyên hoặc khiến đường cắt thiếu ổn định.
Ngược lại, sử dụng dòng điện quá cao không đồng nghĩa với chất lượng tốt hơn. Nếu không điều chỉnh đồng bộ tốc độ và chiều cao mỏ, rãnh cắt có thể rộng, cạnh cắt kém chính xác và vật tư tiêu hao nhanh xuống cấp.
Bảng: Dải dòng cắt tham chiếu cho nhôm (khí nén, chế độ cắt sản xuất)
| Chiều dày nhôm | Dòng cắt tham chiếu | Khí khuyến nghị | Ghi chú thực tế |
| 1–2 mm | 30–45 A | Khí nén (fine-cut) | Ưu tiên bec dòng thấp; rủi ro cong vênh cao nhất |
| 3–6 mm | 45–65 A | Khí nén | Dải phổ biến nhất ở xưởng cơ khí Việt Nam |
| 8–12 mm | 85–105 A | Khí nén / N₂ | Bắt đầu xuất hiện xỉ cạnh dưới nếu tốc độ chậm |
| 15–20 mm | 125–200 A | N₂ ưu tiên hơn khí nén | Khí nén cho cạnh thô rõ rệt ở dải này |
| Trên 25 mm | 200 A trở lên | Ar–H₂ (hệ công nghiệp) | Ngoài tầm máy cầm tay |
Bảng này dùng để thu hẹp vùng thử nghiệm ban đầu, không thay thế cut chart của model máy bạn đang vận hành. Luôn đối chiếu bảng cắt chính hãng trước khi vào sản xuất hàng loạt.
Do đó, cần lựa chọn dòng điện dựa trên bảng thông số kỹ thuật của từng máy và độ dày nhôm thực tế.
3. Loại khí cắt và chất lượng nguồn khí
Khí cắt ảnh hưởng đến khả năng tạo hồ quang, tốc độ gia công, độ nhẵn bề mặt và mức độ oxy hóa cạnh nhôm. Các hệ thống plasma có thể sử dụng khí nén, nitơ hoặc hỗn hợp khí chuyên dụng tùy cấu hình.
Đặc điểm và ứng dụng của các loại khí cắt plasma nhôm phổ biến được Vegatec trình bày qua bảng sau:
| Loại khí | Đặc điểm và ứng dụng |
| Khí nén | Phổ biến, tiết kiệm chi phí, phù hợp nhu cầu gia công thông dụng |
| Nitơ (N₂) | Có thể giảm oxy hóa cạnh cắt so với khí nén trong quy trình phù hợp |
| Nitơ kết hợp khí bảo vệ | Cải thiện chất lượng cạnh cắt trên hệ thống khí kép tương thích |
| Argon – hydro | Phù hợp một số hệ thống plasma công nghiệp cắt nhôm dày, yêu cầu năng lượng cao |
Khí nén sạch và khô là lựa chọn kinh tế cho cắt nhôm; trong khi nitơ và hỗn hợp argon–hydro có thể mang lại chất lượng cạnh tốt hơn ở những điều kiện và hệ thống phù hợp.
Lưu ý rằng không phải máy plasma nào cũng hỗ trợ khí kép hoặc hỗn hợp khí đặc biệt. Việc sử dụng phải tuân thủ cấu hình được nhà sản xuất phê duyệt.
4. Tốc độ di chuyển và khoảng cách mỏ cắt
Tốc độ di chuyển của mỏ plasma ảnh hưởng trực tiếp đến lượng nhiệt truyền vào nhôm và khả năng thổi kim loại nóng chảy khỏi rãnh cắt. Cụ thể:
- Tốc độ quá chậm có thể tạo xỉ dày, tăng nhiệt tích tụ và gây biến dạng.
- Tốc độ quá nhanh có thể khiến hồ quang không cắt xuyên, xuất hiện xỉ bám chặt ở cạnh dưới.
- Khoảng cách mỏ cắt không phù hợp có thể làm thay đổi độ nghiêng cạnh cắt, độ rộng rãnh và độ ổn định hồ quang.
Với máy plasma CNC, hệ thống điều khiển chiều cao mỏ cắt giúp duy trì khoảng cách phù hợp khi tấm nhôm không hoàn toàn phẳng.
5. Tình trạng điện cực và béc cắt
Điện cực, béc cắt và những bộ phận liên quan trực tiếp đến quá trình hình thành, tập trung hồ quang plasma.
Khi điện cực bị mòn hoặc béc cắt biến dạng, hồ quang có thể không còn tập trung chính xác, dẫn đến đường cắt không đều, xuất hiện xỉ và làm giảm chất lượng cạnh.
Vì vậy, người vận hành cần kiểm tra tình trạng vật tư tiêu hao theo hướng dẫn của nhà sản xuất, thay thế khi vượt giới hạn hao mòn và sử dụng đúng bộ phụ kiện cho từng chế độ cắt.
Cần Lưu Ý Gì Khi Cắt Nhôm Bằng Plasma Để Đạt Chất Lượng Tốt Nhất?
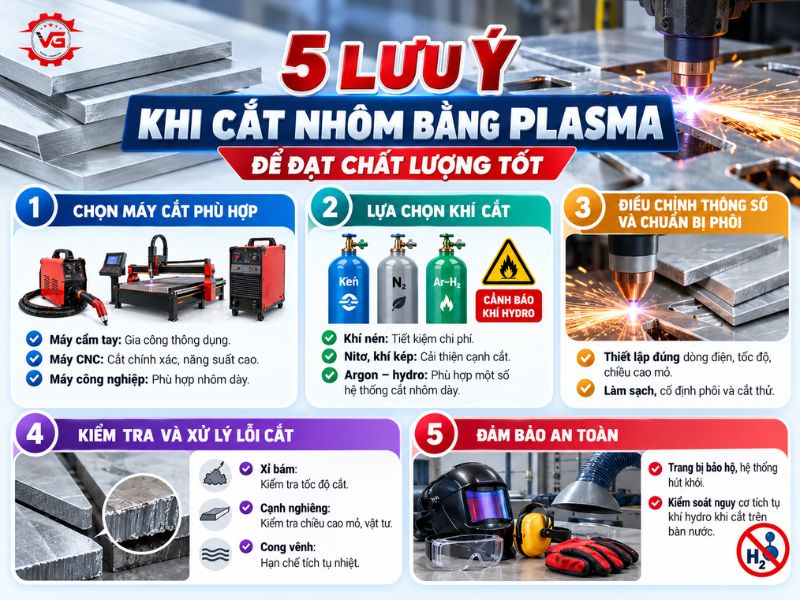
Để cắt nhôm bằng plasma đạt chất lượng tốt, cần lựa chọn máy và khí cắt phù hợp, thiết lập đúng dòng điện, tốc độ, chiều cao mỏ, đồng thời chuẩn bị phôi và kiểm tra đường cắt trước khi gia công hàng loạt. Ngoài ra, phải kiểm soát nhiệt và thực hiện các biện pháp an toàn, đặc biệt khi sử dụng bàn cắt nước.
1. Chọn máy cắt plasma phù hợp với độ dày nhôm
Trước khi gia công, cần xác định độ dày nhôm, yêu cầu về độ chính xác, sản lượng và mức độ hoàn thiện cạnh cắt. Vegatec hướng dẫn lựa chọn máy cắt:
- Máy plasma cầm tay: Phù hợp với công việc cắt nhôm thông dụng, sửa chữa và gia công không đòi hỏi biên dạng quá phức tạp.
- Máy plasma CNC: Thích hợp gia công nhiều chi tiết theo bản vẽ, yêu cầu độ lặp lại và năng suất cao.
- Hệ thống plasma công nghiệp: Phù hợp cắt nhôm dày hoặc sản xuất yêu cầu chất lượng cạnh cắt ổn định.
Nên chọn thiết bị có khả năng cắt sản xuất phù hợp với chiều dày thực tế, thay vì thường xuyên vận hành gần giới hạn cắt tối đa.
2. Lựa chọn khí cắt theo yêu cầu chất lượng
Khí cắt cần được lựa chọn dựa trên độ dày nhôm, chất lượng cạnh mong muốn và khả năng hỗ trợ của thiết bị.
3 phương án thường được cân nhắc gồm:
- Khí nén sạch, khô: Phù hợp khi ưu tiên chi phí và tốc độ gia công.
- Nitơ kết hợp khí bảo vệ phù hợp: Có thể cải thiện bề mặt và hạn chế oxy hóa khi cắt nhôm mỏng hoặc trung bình.
- Argon – hydro: Thường được cân nhắc khi cắt nhôm dày trên hệ thống công nghiệp hỗ trợ hỗn hợp khí này.
Theo tài liệu “Cắt nhôm bằng plasma – Những điều cần biết” của Hypertherm (2021), khí nén là giải pháp có chi phí thấp và có thể tạo đường cắt đạt chất lượng phù hợp với nhiều ứng dụng thông dụng. Đối với hệ thống plasma hỗ trợ nhiều loại khí, nitơ có thể cải thiện chất lượng cạnh cắt; trong khi hỗn hợp argon–hydro thích hợp cho một số ứng dụng gia công nhôm dày. Việc lựa chọn khí cần căn cứ vào chiều dày vật liệu, yêu cầu bề mặt, tốc độ và chi phí vận hành.
3. Điều chỉnh thông số cắt và chuẩn bị phôi
Thiết lập thông số chính xác giúp hạn chế xỉ, giảm biến dạng và nâng cao độ đồng đều của đường cắt.
Khi vận hành, cần thực hiện 5 công việc sau:
- Tra cứu bảng thông số cắt: Xác định dòng điện, tốc độ, áp suất hoặc lưu lượng khí, chiều cao cắt theo hướng dẫn của nhà sản xuất.
- Làm sạch bề mặt nhôm: Loại bỏ dầu mỡ, bụi bẩn và tạp chất tại vùng gia công.
- Cố định phôi: Đảm bảo tấm nhôm ổn định, hạn chế rung và dịch chuyển.
- Cắt thử: Kiểm tra khả năng cắt xuyên, độ vuông góc, lượng xỉ và độ rộng rãnh cắt.
- Tinh chỉnh thông số: Thay đổi từng yếu tố khi cần thiết, tránh điều chỉnh đồng thời nhiều thông số gây khó xác định nguyên nhân lỗi.
Đối với nhôm mỏng, nên bố trí trình tự cắt hợp lý để tránh nhiệt tích tụ tại một khu vực, từ đó hạn chế hiện tượng cong vênh.
4. Nhận biết và xử lý các lỗi đường cắt thường gặp
Trong quá trình cắt plasma nhôm, việc quan sát cạnh cắt và lượng xỉ giúp người vận hành nhận biết những thông số chưa phù hợp.
Vegatec cung cấp bảng tổng hợp các lỗi thường gặp khi cắt nhôm bằng plasma:
| Hiện tượng | Nguyên nhân có thể gặp | Cách khắc phục |
| Xỉ dày, dễ bong ở cạnh dưới | Tốc độ cắt quá chậm | Tăng tốc độ trong phạm vi cho phép |
| Xỉ mỏng, bám chặt | Tốc độ quá nhanh hoặc khoảng cách mỏ chưa phù hợp | Giảm tốc độ, kiểm tra chiều cao cắt |
| Cạnh cắt bị nghiêng | Chiều cao mỏ, tốc độ hoặc vật tư tiêu hao không phù hợp | Kiểm tra thông số, béc và điện cực |
| Không cắt xuyên nhôm | Năng lượng hồ quang không đủ, tốc độ quá nhanh | Kiểm tra dòng điện, tốc độ và khả năng của máy |
| Nhôm bị cong vênh | Nhiệt tích tụ hoặc cố định phôi chưa tốt | Điều chỉnh trình tự cắt, tốc độ và cách gá phôi |
| Cạnh cắt thô, oxy hóa nhiều | Chế độ khí hoặc thông số chưa phù hợp | Kiểm tra khí cắt và chất lượng nguồn khí |
Xỉ do tốc độ thấp và xỉ do tốc độ cao có đặc điểm khác nhau. Vì vậy, cần xác định đúng dạng xỉ trước khi điều chỉnh tốc độ và chiều cao mỏ cắt.
Các hướng xử lý trên chỉ mang tính tham khảo. Thông số tối ưu phải được xác định theo thiết bị, vật liệu và bảng cắt cụ thể.
5. Đảm bảo an toàn khi cắt plasma nhôm
Nhôm phản ứng với nước sinh khí hydro. Hạt nhôm mịn lắng đọng dưới đáy bàn nước làm phản ứng diễn ra mạnh hơn. Hydro tích tụ gặp tia lửa hồ quang thì có thể gây nổ.
Bắt buộc thực hiện:
- Đánh giá rủi ro bằng văn bản trước khi cắt nhôm trên bàn nước
- Vệ sinh định kỳ bùn nhôm lắng đáy bàn
- Lắp hệ thống chống tích tụ hydro theo thiết kế được nhà sản xuất phê duyệt
- Bảo đảm thông gió cưỡng bức tại khu vực cắt
- Tham chiếu mục An toàn trong tài liệu vận hành của model máy đang dùng
Nguồn: Hypertherm, Hướng dẫn vận hành HPR800XD Auto Gas (2025).
Khi Nào Nên Sử Dụng Plasma Để Cắt Nhôm?
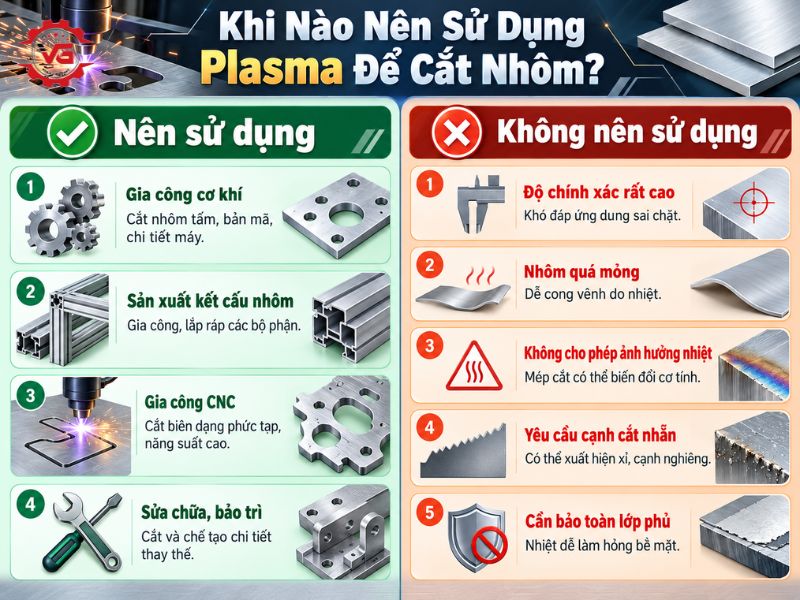
Nên sử dụng plasma khi cần cắt nhôm nhanh, gia công nhiều chi tiết hoặc xử lý nhôm tấm có độ dày phù hợp với công suất thiết bị. Ngược lại, nếu sản phẩm yêu cầu độ chính xác rất cao, không chấp nhận vùng ảnh hưởng nhiệt hoặc đòi hỏi cạnh cắt có chất lượng đặc biệt, cần cân nhắc laser hoặc tia nước.
1. Những trường hợp nên lựa chọn cắt plasma nhôm
Công nghệ plasma phù hợp với nhiều hoạt động sản xuất và gia công kim loại, điển hình gồm:
- Gia công cơ khí: Cắt nhôm tấm, bản mã, chi tiết máy và các bộ phận kim loại theo kích thước yêu cầu.
- Sản xuất kết cấu nhôm: Gia công các chi tiết phục vụ lắp ráp, chế tạo và thi công.
- Gia công CNC: Cắt chi tiết có biên dạng phức tạp, sản xuất lặp lại với năng suất cao.
- Sửa chữa và bảo trì: Cắt bỏ hoặc chế tạo các chi tiết nhôm thay thế trong quá trình sửa chữa thiết bị.
Phương pháp này đặc biệt có lợi khi doanh nghiệp ưu tiên năng suất và cần kiểm soát chi phí gia công.
2. Những trường hợp không nên lựa chọn cắt plasma nhôm
Mặc dù có ưu điểm về tốc độ và khả năng gia công linh hoạt, công nghệ plasma không phải lựa chọn tối ưu trong mọi trường hợp. Đối với những sản phẩm yêu cầu độ chính xác cao, bề mặt hoàn thiện đặc biệt hoặc hạn chế ảnh hưởng nhiệt, doanh nghiệp nên cân nhắc phương pháp khác.
Dưới đây là 5 trường hợp cần lưu ý:
- Gia công chi tiết yêu cầu độ chính xác rất cao: Plasma có thể tạo độ nghiêng cạnh cắt và sai lệch kích thước nhất định. Với những chi tiết có dung sai chặt, nên cân nhắc cắt laser hoặc kết hợp gia công tinh.
- Cắt nhôm rất mỏng, dễ biến dạng: Nhiệt từ hồ quang plasma có thể khiến tấm nhôm mỏng bị cong vênh. Cắt laser với thông số phù hợp hoặc phương pháp cắt cơ học có thể là lựa chọn tốt hơn.
- Sản phẩm không cho phép ảnh hưởng nhiệt: Plasma tạo vùng ảnh hưởng nhiệt tại mép cắt, có thể làm thay đổi cơ tính cục bộ của một số hợp kim nhôm. Trong trường hợp này, nên ưu tiên công nghệ cắt tia nước.
- Chi tiết yêu cầu cạnh cắt nhẵn, ít phải xử lý: Plasma có thể để lại xỉ, vết cắt hoặc cạnh nghiêng, làm phát sinh công đoạn hoàn thiện. Laser hoặc tia nước thường phù hợp hơn khi cần chất lượng cạnh cắt cao.
- Gia công chi tiết có lớp phủ cần bảo toàn: Nhiệt độ cao có thể làm hư hỏng lớp sơn, lớp phủ bảo vệ hoặc lớp hoàn thiện gần đường cắt. Nên cân nhắc phương pháp cắt không sử dụng nhiệt nếu cần giữ nguyên chất lượng bề mặt.
Nhìn chung, không nên ưu tiên cắt nhôm bằng plasma khi yêu cầu về độ chính xác, chất lượng bề mặt hoặc kiểm soát ảnh hưởng nhiệt vượt quá khả năng của thiết bị. Việc lựa chọn laser, tia nước hay phương pháp cơ học cần căn cứ vào độ dày nhôm, yêu cầu kỹ thuật và chi phí gia công thực tế.
Những Câu Hỏi Thường Gặp Về Cắt Nhôm Bằng Plasma
1. Có thể cắt lỗ tròn nhỏ trên tấm nhôm bằng plasma CNC không?
Có, nhưng chất lượng lỗ phụ thuộc vào tỷ lệ đường kính lỗ so với chiều dày nhôm, khả năng điều khiển chuyển động và công nghệ nguồn cắt. Những lỗ quá nhỏ dễ gặp tình trạng không tròn, cạnh bị côn hoặc sai lệch kích thước. Nếu cần lỗ lắp ghép có dung sai chặt, nên cắt lỗ sơ bộ rồi gia công tinh bằng khoan hoặc doa.
Để hiểu thêm về lập trình và điều khiển đường cắt tự động, tham khảo bài Cắt CNC là gì? Nguyên lý hoạt động, công nghệ và ứng dụng của Vegatec.
2. Có thể sử dụng một máy plasma để cắt luân phiên nhôm, inox và thép không?
Có. Nhiều máy cắt plasma được thiết kế để gia công nhiều loại kim loại dẫn điện, bao gồm nhôm, inox và thép. Tuy nhiên, khi chuyển đổi vật liệu, người vận hành phải lựa chọn lại chế độ cắt theo bảng hướng dẫn, đồng thời kiểm tra bộ vật tư và khí cắt tương thích. Không nên sử dụng nguyên một chế độ cho tất cả vật liệu vì đặc tính gia công khác nhau.
Tham khảo thêm bài Máy cắt plasma là gì? Cấu tạo, nguyên lý, các loại và lưu ý sử dụng để hiểu rõ khả năng ứng dụng của từng loại máy.
3. Làm thế nào để tính chi phí cắt plasma nhôm cho mỗi chi tiết?
Chi phí cắt plasma nhôm cần được tính dựa trên thời gian gia công, tiền điện, khí cắt, vật tư tiêu hao, nhân công và chi phí vận hành thiết bị. Với hệ thống CNC, cần cộng thêm thời gian lập trình, gá đặt và tỷ lệ hao hụt vật liệu. Khi báo giá sản xuất hàng loạt, doanh nghiệp nên phân bổ chi phí chuẩn bị cho số lượng chi tiết thực tế để xác định đơn giá hợp lý.
Có thể tham khảo bài Kinh nghiệm chọn máy cắt plasma phù hợp với nhu cầu để xem xét thêm các khoản chi phí đầu tư và vận hành.
4. Có thể sử dụng bản vẽ AutoCAD để cắt nhôm bằng plasma CNC không?
Có. Nhiều hệ thống plasma CNC hỗ trợ quy trình chuyển bản vẽ CAD, thường ở định dạng DXF hoặc định dạng tương thích, sang chương trình điều khiển thông qua phần mềm CAM. Trước khi cắt, cần kiểm tra đường biên dạng khép kín (không hở nét, không trùng nét chồng lên nhau), kích thước chi tiết, giá trị bù độ rộng rãnh cắt theo đúng chiều dày nhôm và bộ vật tư đang dùng. Quy trình này giúp giảm sai lệch giữa bản thiết kế và sản phẩm thực tế.
Tìm hiểu thêm bài Điểm khác nhau giữa các loại máy cắt plasma CNC và cách chọn để lựa chọn cấu hình phù hợp.
5. Máy cắt plasma gia công nhôm có cần bảo dưỡng thường xuyên hơn không?
Không nhất thiết. Tần suất bảo dưỡng phụ thuộc chủ yếu vào cường độ sử dụng, điều kiện môi trường, cấu hình máy và khuyến nghị của nhà sản xuất, chứ không chỉ do vật liệu nhôm. Với hệ thống hoạt động liên tục, cần theo dõi nguồn cắt, hệ thống làm mát, khí nén, đầu cắt và các bộ phận chuyển động để phát hiện sớm dấu hiệu bất thường.
Xem hướng dẫn chi tiết tại bài Hướng dẫn bảo dưỡng máy cắt plasma CNC hiệu quả, an toàn của Vegatec.
6. Đơn vị nào cung cấp máy cắt plasma chính hãng uy tín tại Hồ Chí Minh?
Vegatec là đơn vị chuyên cung cấp máy cắt plasma chính hãng tại TP.HCM, với các thương hiệu uy tín như Hypertherm và Panasonic. Sản phẩm đa dạng công suất, đáp ứng nhu cầu cắt nhôm, thép, inox từ gia công cơ khí nhỏ lẻ đến sản xuất công nghiệp và cắt CNC.
Bên cạnh phân phối thiết bị, Vegatec còn tư vấn lựa chọn máy theo độ dày vật liệu, cung cấp phụ kiện, vật tư tiêu hao và hỗ trợ lắp đặt, hướng dẫn vận hành. Với chính sách bảo hành rõ ràng và dịch vụ kỹ thuật, Vegatec giúp khách hàng lựa chọn giải pháp cắt phù hợp, nâng cao năng suất và tối ưu chi phí. Đơn vị còn hỗ trợ giao hàng tận nơi nội thành HCM (Phường Thới An, Phường An Phú Đông, Phường An Lạc, Phường Bình Tân, Phường Tân Tạo, Phường Bình Trị Đông, Phường Bình Hưng Hòa, Phường Gia Định, Phường Bình Thạnh, Phường Bình Lợi Trung,…).
Liên hệ Vegatec để được tư vấn và báo giá nếu có nhu cầu mua máy cắt plasma!