Chọn Máy Hàn Cho Sắt Hộp Mỏng Loại Nào Tốt? Leave a comment
Máy hàn sắt hộp mỏng là thiết bị dùng để liên kết các thanh thép hộp có độ dày thành khoảng 0,8–2 mm, phổ biến trong gia công cơ khí dân dụng.
Theo tài liệu Kiểm soát khói và khí độc hại trong quá trình hàn của OSHA (2013), MIG sử dụng điện cực tiêu hao và khí bảo vệ ngoài, TIG sử dụng điện cực không nóng chảy, còn hàn que dùng điện cực bọc thuốc.
Theo đó, MIG phù hợp để gia công khung thép, TIG giúp kiểm soát mối hàn tốt, còn máy hàn que có ưu thế về tính cơ động và chi phí thấp.
Để chọn đúng thiết bị, cần cân nhắc độ dày vật liệu, dải dòng điện, khả năng điều chỉnh thông số, nguồn điện, tần suất sử dụng và ngân sách. Đồng thời, việc lựa chọn vật tư, thiết lập chế độ hàn và áp dụng kỹ thuật phù hợp sẽ giúp hạn chế cháy thủng, cong vênh, rỗ khí hoặc thiếu ngấu. Riêng với thép hộp mạ kẽm, cần chú trọng kiểm soát khói hàn và bảo hộ lao động.
Cùng Vegatec tìm hiểu cách chọn máy hàn sắt hộp mỏng, kỹ thuật sử dụng hiệu quả và những sai lầm cần tránh qua bài viết sau!
Máy Hàn Sắt Hộp Mỏng Loại Nào Tốt: MIG, TIG Hay Máy Hàn Que?
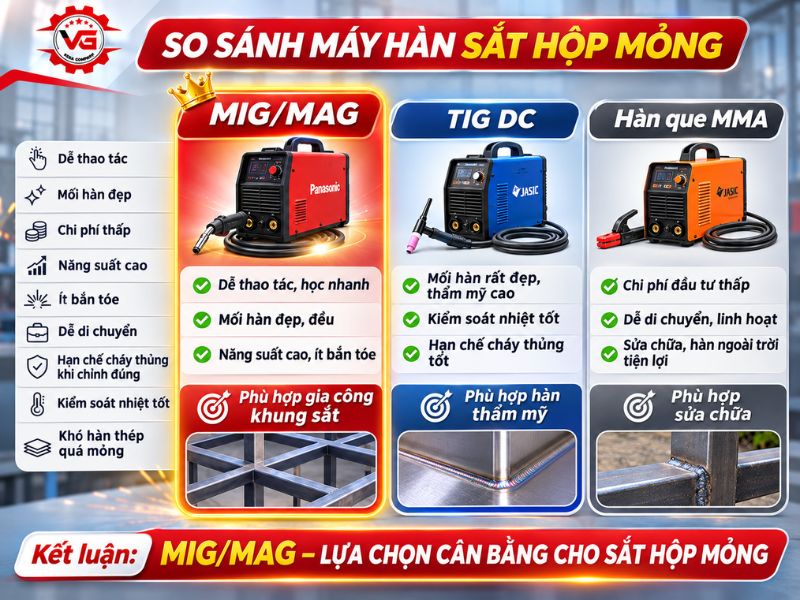
Máy hàn MIG/MAG, TIG và máy hàn que inverter đều có thể sử dụng để hàn sắt hộp mỏng, nhưng mỗi phương pháp có đặc điểm riêng. MIG phù hợp với nhiều công việc gia công khung thép; TIG có lợi thế về khả năng kiểm soát mối hàn; còn máy hàn que thuận tiện khi cần thiết bị cơ động và tiết kiệm chi phí.
1. Máy hàn MIG/MAG có ưu điểm gì khi hàn sắt hộp mỏng?
Máy hàn MIG/MAG là lựa chọn phù hợp cho nhiều công việc hàn sắt hộp mỏng, đặc biệt khi sử dụng chế độ hàn ngắn mạch. Công nghệ này sử dụng dây hàn cấp liên tục, giúp duy trì quá trình hàn và kiểm soát nhiệt đầu vào khi thiết lập đúng thông số.
4 ưu điểm nổi bật gồm:
- Dễ thao tác: Dây hàn cấp tự động, người dùng chủ yếu điều khiển mỏ hàn và tốc độ di chuyển.
- Kiểm soát nhiệt tốt: Chế độ MIG ngắn mạch kết hợp dây hàn nhỏ giúp hạn chế nguy cơ cháy thủng.
- Năng suất cao: Phù hợp gia công cửa sắt, hàng rào, khung bàn ghế và các sản phẩm cơ khí dân dụng.
- Mối hàn tương đối đồng đều: Có thể điều chỉnh điện áp và tốc độ cấp dây theo yêu cầu.
Với thép carbon, dây hàn ER70S-6 đường kính 0,6 mm hoặc 0,8 mm thường được sử dụng cùng khí bảo vệ Argon/CO₂. Theo bộ tiêu chuẩn vật liệu hàn của Hiệp hội Hàn Hoa Kỳ (AWS), AWS A5.18/A5.18M:2025 quy định việc phân loại dây và que hàn thép carbon dùng khí bảo vệ; trong khi AWS A5.1/A5.1M:2026 quy định điện cực bọc thuốc cho phương pháp hàn que, bao gồm nhóm vật tư như E6013. Các tiêu chuẩn này dùng để xác định đúng loại vật tư, không thay thế việc thử hàn và lựa chọn thông số theo độ dày thực tế.
2. Máy hàn TIG có phù hợp để hàn sắt hộp mỏng yêu cầu tính thẩm mỹ cao không?
Máy hàn TIG phù hợp hàn sắt hộp mỏng khi cần mối hàn chính xác, ít bắn tóe và có yêu cầu cao về thẩm mỹ. Phương pháp sử dụng điện cực tungsten không nóng chảy kết hợp khí Argon để bảo vệ vùng hàn.
Ưu điểm của TIG là cho phép điều khiển riêng nguồn nhiệt và lượng kim loại điền đầy. Nhờ đó, thợ có kinh nghiệm dễ kiểm soát vũng hàn trên những chi tiết mỏng, nhỏ hoặc yêu cầu độ hoàn thiện cao.
Tuy nhiên, TIG thường có tốc độ thao tác chậm hơn MIG và đòi hỏi kỹ năng phối hợp giữa mỏ hàn, que bù và chuyển động tay. Vì vậy, phương pháp này phù hợp hơn với công việc ưu tiên độ chính xác thay vì sản lượng gia công.
3. Máy hàn que inverter có hàn được sắt hộp mỏng không?
Máy hàn que inverter (MMA) có thể hàn sắt hộp mỏng nếu lựa chọn que hàn, dòng điện và kỹ thuật phù hợp. Tuy nhiên, với thành thép dưới 1 mm, phương pháp này thường khó kiểm soát nhiệt hơn MIG hoặc TIG.
Máy MMA sử dụng que hàn có lớp thuốc bọc, chẳng hạn E6013, để tạo hồ quang và cung cấp kim loại điền đầy. Thiết bị có ưu điểm là cấu tạo đơn giản, dễ di chuyển và không cần bình khí bảo vệ riêng.
Hạn chế nằm ở việc người vận hành phải kiểm soát khoảng cách hồ quang và tốc độ di chuyển que. Nếu giữ hồ quang quá lâu tại một vị trí, thành thép mỏng có thể bị cháy thủng.
Vegatec lập bảng so sánh máy hàn MIG, TIG và MMA:
| Tiêu chí | MIG/MAG | TIG DC | MMA inverter |
| Hàn sắt hộp mỏng | Tốt khi thiết lập phù hợp | Kiểm soát chính xác | Phụ thuộc nhiều vào tay nghề |
| Mức độ dễ học | Tương đối dễ | Khó hơn | Cần luyện kỹ thuật |
| Năng suất | Cao | Thường thấp hơn MIG | Trung bình |
| Độ bắn tóe | Có, tùy thông số | Rất ít | Có thể bắn tóe, tạo xỉ |
| Thiết bị phụ trợ | Dây hàn, bình khí | Khí Argon, điện cực | Que hàn |
| Ứng dụng | Cửa sắt, khung thép | Chi tiết cần thẩm mỹ | Sửa chữa cơ khí |
Nhìn chung, MIG/MAG dùng khí là lựa chọn cân bằng giữa năng suất, khả năng kiểm soát nhiệt và mức độ dễ thao tác khi thường xuyên hàn sắt hộp mỏng.
Làm Thế Nào Để Chọn Máy Hàn Phù Hợp Với Độ Dày Sắt Hộp Và Nhu Cầu Sử Dụng?
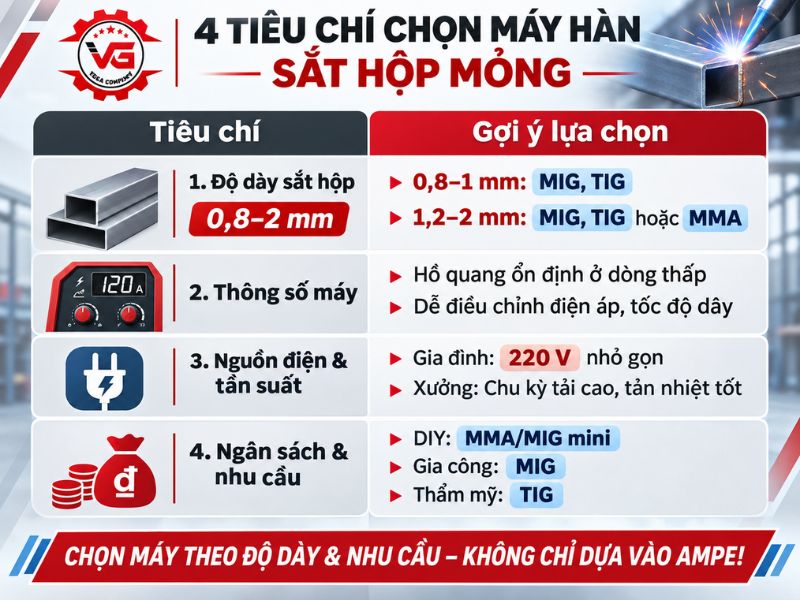
Để chọn máy hàn sắt hộp mỏng phù hợp, cần xem xét độ dày thành thép, dải dòng điện, khả năng điều chỉnh thông số, nguồn điện và tần suất sử dụng, ngân sách. Những tiêu chí này giúp đánh giá khả năng đáp ứng công việc thực tế thay vì chỉ dựa vào ampe tối đa hoặc giá bán thiết bị.
1. Độ dày vật liệu
Với sắt hộp 0,8–1 mm, nên ưu tiên máy MIG ngắn mạch hoặc TIG để dễ kiểm soát nhiệt. Khi độ dày tăng lên khoảng 1,2–2 mm, người dùng có thể cân nhắc thêm máy hàn que nếu vật tư, kỹ thuật và yêu cầu mối nối phù hợp.
Vegatec gợi ý lựa chọn máy hàn phù hợp theo độ dày sắt hộp từ 0,8–2 mm
| Độ dày sắt hộp | Máy hàn đáng cân nhắc | Lưu ý |
| 0,8 mm | MIG ngắn mạch, TIG | Cần kiểm soát nhiệt chặt chẽ |
| 1 mm | MIG ngắn mạch, TIG | Chú ý khe hở và tốc độ hàn |
| 1,2 mm | MIG, TIG; MMA có điều kiện | Nên hàn thử để chọn thông số |
| 1,5 mm | MIG, TIG, MMA | Phụ thuộc kiểu liên kết |
| 2 mm | MIG, TIG, MMA | Xem xét thêm năng suất |
Đây là bảng định hướng, không phải giới hạn độ dày cố định của từng công nghệ.
Ngoài chiều dày, cần xem xét kiểu liên kết hàn góc, hàn giáp mối và yêu cầu chịu lực. Ví dụ, sắt hộp 20 × 20 mm dày 0,8 mm có đặc điểm hàn khác với sắt hộp 40 × 40 mm dày 2 mm.
2. Dải dòng điện, khả năng điều chỉnh thông số
Máy hàn thép hộp mỏng nên có khả năng duy trì hồ quang ổn định ở dòng điện thấp và điều chỉnh thông số linh hoạt. Với máy MIG, tốc độ cấp dây và điện áp hàn cũng ảnh hưởng trực tiếp đến lượng kim loại nóng chảy và hình dạng đường hàn.
5 thông số cần kiểm tra gồm:
- Dòng hàn tối thiểu: Mức dòng điện thấp nhất máy có thể cung cấp.
- Dòng hàn tối đa: Giới hạn dòng đầu ra, không quyết định riêng khả năng hàn sắt mỏng.
- Tốc độ cấp dây: Ảnh hưởng đến dòng điện và lượng dây nóng chảy trong quá trình MIG.
- Điện áp hàn: Tác động đến đặc tính hồ quang và đường hàn.
- MIG Synergic: Chế độ hỗ trợ phối hợp thông số theo chương trình cài đặt.
Một yếu tố quan trọng là Minimum Stable Output, tức khả năng vận hành ổn định ở vùng dòng điện thấp. Máy có ampe tối đa lớn nhưng hồ quang thiếu ổn định ở mức thấp chưa chắc phù hợp với thép hộp 0,8–1 mm.
3. Nguồn điện và tần suất sử dụng
Máy hàn sử dụng nguồn điện một pha 220–230 V có thể phù hợp với gia đình hoặc xưởng cơ khí nhỏ nếu hệ thống cấp điện đáp ứng yêu cầu thiết bị. Khi hàn thường xuyên, cần chú trọng công suất tiêu thụ, chu kỳ tải và khả năng tản nhiệt.
Chu kỳ tải thể hiện tỷ lệ thời gian máy có thể hàn tại một mức dòng điện xác định trong chu kỳ tiêu chuẩn, thường là 10 phút.
Ví dụ, chu kỳ tải 60% tại 150 A tương ứng khả năng hàn 6 phút và nghỉ khoảng 4 phút trong điều kiện thử công bố.
Với công việc DIY hoặc sửa chữa không thường xuyên, máy nhỏ gọn sẽ thuận tiện hơn. Ngược lại, xưởng gia công cửa sắt, khung thép liên tục nên ưu tiên độ bền, chu kỳ tải và khả năng thay thế phụ kiện.
4. Ngân sách đầu tư
Giá máy hàn sắt hộp mỏng phụ thuộc công nghệ, dải dòng điện, tính năng điều khiển, thương hiệu và phụ kiện đi kèm. Bên cạnh giá thân máy, cần tính thêm dây hàn, que hàn, bình khí, đồng hồ điều áp và vật tư bảo trì.
Bảng gợi ý lựa chọn máy hàn sắt hộp mỏng theo nhu cầu sử dụng
| Nhu cầu sử dụng | Phương án đáng cân nhắc |
| DIY, sửa chữa không thường xuyên | MMA phù hợp vật liệu hoặc MIG mini |
| Hàn cửa sắt, khung thép hộp | MIG/MAG dùng khí |
| Hàn chi tiết yêu cầu thẩm mỹ | TIG DC |
| Xưởng sử dụng nhiều công nghệ | MIG/TIG/MMA đa năng |
Máy hàn đa năng giúp giảm số lượng thiết bị cần đầu tư nhưng phải kiểm tra tính năng thực tế. Chẳng hạn, một số model hỗ trợ Lift TIG thay vì đầy đủ chức năng TIG chuyên dụng.
Để so sánh giá chính xác, nên chọn các model đáp ứng yêu cầu kỹ thuật rồi đối chiếu giá bán, cấu hình và chính sách bảo hành tại cùng thời điểm.
Điều Chỉnh Và Sử Dụng Máy Hàn Sắt Hộp Mỏng Như Thế Nào Để Hạn Chế Cháy Thủng?
Để hạn chế cháy thủng khi hàn sắt hộp mỏng, cần chọn vật tư tương thích, điều chỉnh dòng điện phù hợp và kiểm soát nhiệt trong quá trình thao tác. Bên cạnh đó, kỹ thuật hàn đính, kiểm soát khe hở liên kết và phân bố vị trí hàn hợp lý giúp hạn chế biến dạng, cải thiện chất lượng mối nối.
1. Nên chọn dây hàn và que hàn nào cho sắt hộp mỏng?
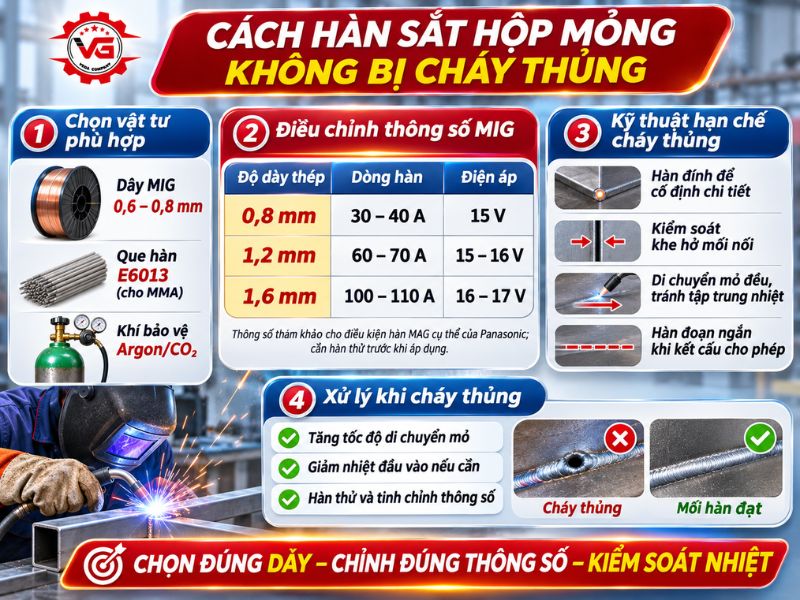
Dây MIG 0,6 mm thường đáng cân nhắc khi hàn thép rất mỏng, trong khi dây 0,8 mm có tính đa dụng cao hơn. Với máy MMA, cần chọn loại que và đường kính phù hợp với độ dày thép, dòng điện và hướng dẫn kỹ thuật.
Vegatec hướng dẫn lựa chọn các loại dây hàn và que hàn phù hợp với sắt hộp mỏng qua bảng sau:
| Vật tư | Đặc điểm |
| Dây MIG 0,6 mm | Thuận lợi khi làm việc ở dòng thấp |
| Dây MIG 0,8 mm | Phù hợp nhiều công việc hàn thép carbon |
| ER70S-6 | Dây thép đặc thông dụng cho MIG/MAG |
| Que E6013 | Sử dụng trong một số ứng dụng hàn thép mỏng bằng MMA |
Với MIG dùng dây đặc, hỗn hợp khí 75% Argon và 25% CO₂ là lựa chọn phổ biến cho nhiều ứng dụng thép carbon. Theo tiêu chuẩn ISO 14175:2008 – Vật liệu hàn: Khí và hỗn hợp khí dùng trong hàn nóng chảy và các quá trình liên quan của Tổ chức Tiêu chuẩn hóa Quốc tế (ISO, 2008; được xác nhận lại năm 2023), khí bảo vệ được phân loại dựa trên thành phần và đặc tính sử dụng. Hỗn hợp 75% Ar + 25% CO₂ được xếp vào nhóm M21; đây là phân loại khí, không phải bảo đảm rằng hỗn hợp này tối ưu trong mọi trường hợp hàn sắt hộp mỏng
Tuy nhiên, đường kính dây không quyết định toàn bộ chất lượng. Cần kiểm tra khả năng tương thích giữa dây hàn, béc tiếp điện, bộ cấp dây, khí bảo vệ và thông số máy.
2. Cần điều chỉnh dòng điện, điện áp và tốc độ cấp dây thế nào khi hàn sắt hộp mỏng?
Khi hàn sắt hộp mỏng bằng máy MIG/MAG, cần thiết lập dòng điện, điện áp và tốc độ cấp dây phù hợp với độ dày thép, đường kính dây và khí bảo vệ. Vegatec tổng hợp bảng thông số tham khảo từ tài liệu kỹ thuật của Panasonic như sau:
| Độ dày thép | Đường kính dây | Dòng hàn | Điện áp |
| 0,8 mm | 0,6–0,8 mm | 30–40 A | 15 V |
| 1,2 mm | 0,8–0,9 mm | 60–70 A | 15–16 V |
| 1,6 mm | 0,8–0,9 mm | 100–110 A | 16–17 V |
Điều kiện áp dụng: Hàn MAG thép carbon, liên kết giáp mối không khe hở, sử dụng khí 80% Argon + 20% CO₂. Lưu lượng khí tham khảo 10–15 L/phút tùy độ dày; khoảng cách từ đầu tiếp điện đến vật hàn khoảng 10 mm.
Nguồn: Panasonic, Operating Instructions – YD-400VP1YHD, mục 13.2, bảng MAG Welding Conditions Table: Solid Wire, trang 146. Tài liệu cập nhật tháng 11/2020
Lưu ý: Đây là thông số khởi điểm, không phải chế độ áp dụng cố định cho mọi máy. Dòng điện MIG thực tế thay đổi theo tốc độ cấp dây, chiều dài dây nhô ra và đặc tính nguồn hàn. Cần kiểm tra thông số của model đang sử dụng trước khi hàn thử.
Quy trình thiết lập và tinh chỉnh máy MIG gồm 4 bước:
Chọn vật tư: Xác định độ dày thép, đường kính dây và khí bảo vệ tương thích với máy.
Cài đặt thông số: Tham khảo bảng Panasonic hoặc chương trình hàn được nhà sản xuất thiết lập sẵn.
Hàn thử: Thực hiện trên thép mẫu cùng độ dày, kiểm tra hồ quang, độ ngấu và mức độ bắn tóe.
Tinh chỉnh cụ thể:
- Nếu cháy thủng: Trước tiên tăng tốc độ di chuyển mỏ hàn. Nếu vẫn thủng, thử giảm tốc độ cấp dây khoảng 5–10% hoặc giảm điện áp từng bước khoảng 0,5 V.
- Nếu dây đâm vào phôi, hồ quang giật cục: Kiểm tra cơ cấu cấp dây, sau đó thử tăng điện áp khoảng 0,5 V hoặc giảm tốc độ cấp dây.
- Nếu hồ quang cháy ngược về béc: Kiểm tra chiều dài dây nhô, béc tiếp điện và sự phối hợp giữa điện áp với tốc độ cấp dây.
Các mức 5–10% và 0,5 V là bước tinh chỉnh thử nghiệm được đề xuất, không phải trị số cố định do Panasonic công bố. Chỉ thay đổi một thông số sau mỗi lần hàn thử và phải bảo đảm chế độ điều chỉnh phù hợp với model máy. Nguyên tắc xử lý hiện tượng dây đâm vào phôi và cháy thủng phù hợp với hướng dẫn kỹ thuật của Miller Electric.
3. Những kỹ thuật hàn nào giúp hạn chế cháy thủng và cong vênh sắt hộp?
Hàn đính, kiểm soát khe hở và phân bố nhiệt hợp lý giúp hạn chế biến dạng khi hàn sắt hộp mỏng. Với các mối nối không yêu cầu đường hàn liên tục, có thể sử dụng những đoạn hàn ngắn để hạn chế nhiệt tập trung, đồng thời bảo đảm yêu cầu kỹ thuật của liên kết.
Trước khi hàn, nên làm sạch bề mặt, căn chỉnh và cố định chi tiết bằng đồ gá. Các điểm hàn đính giúp giữ vị trí thanh thép, giảm dịch chuyển do giãn nở nhiệt.
Trong quá trình hàn, cần duy trì góc mỏ, khoảng cách và tốc độ di chuyển ổn định. Tránh giữ hồ quang quá lâu tại một vị trí, đặc biệt trên thành thép 0,8–1 mm.
Với kết cấu chịu lực, không được tự ý thay đường hàn liên tục bằng hàn ngắt quãng nếu thiết kế không cho phép.
Những Sai Lầm Nào Cần Tránh Khi Chọn Và Sử Dụng Máy Hàn Sắt Hộp Mỏng?
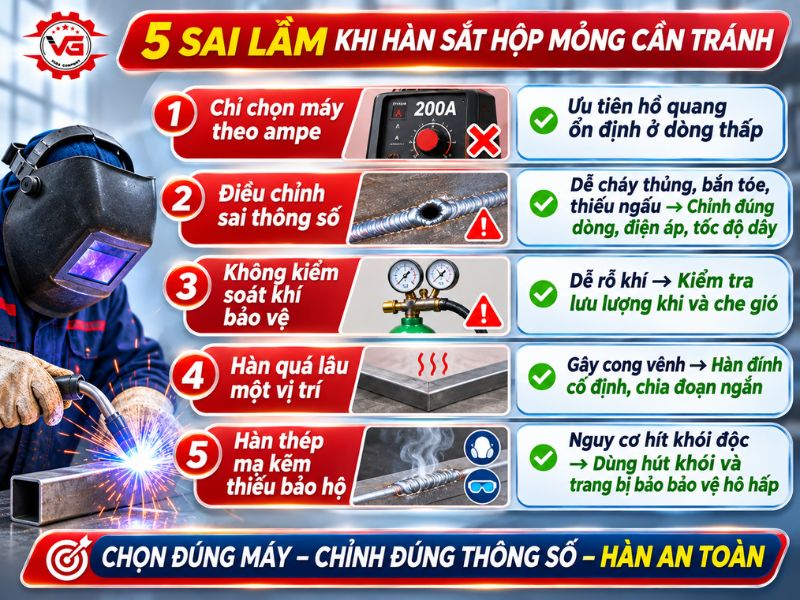
Khi chọn và sử dụng máy hàn sắt hộp mỏng, cần tránh chỉ dựa vào ampe tối đa, chọn sai phương pháp hàn hoặc điều chỉnh thông số không phù hợp. Những sai lầm này dễ gây cháy thủng, rỗ khí, cong vênh và thiếu ngấu. Đặc biệt, khi hàn sắt hộp mạ kẽm, cần kiểm soát khói hàn và trang bị bảo hộ phù hợp.
1. Vì sao không nên chọn máy hàn sắt hộp mỏng chỉ dựa vào công suất hoặc ampe tối đa?
Công suất và dòng điện tối đa không phản ánh đầy đủ khả năng hàn thép hộp mỏng. Với vật liệu dưới 1,2 mm, độ ổn định hồ quang ở dòng thấp và khả năng tinh chỉnh thông số thường quan trọng hơn.
Chẳng hạn, hai máy MIG cùng công bố 200 A có thể hoạt động khác nhau khi hàn thép hộp 1 mm do khác biệt về bộ cấp dây, đặc tính nguồn điện và chế độ điều khiển.
Vì vậy, nên kiểm tra khả năng hàn thử và thông số dòng tối thiểu thay vì chỉ so sánh mức ampe lớn nhất.
2. Những nguyên nhân nào khiến mối hàn sắt hộp mỏng bị thủng, rỗ khí hoặc thiếu ngấu?
Các lỗi thường gặp khi hàn sắt hộp mỏng gồm cháy thủng, rỗ khí, thiếu ngấu, bắn tóe và cong vênh. Mỗi lỗi cần được xác định nguyên nhân trước khi điều chỉnh thông số máy MIG để tránh làm phát sinh khuyết tật mới.
| Triệu chứng | Nguyên nhân | Cách điều chỉnh cụ thể |
| Cháy thủng | Nhiệt đầu vào cao, đi tay chậm, khe hở rộng | Tăng tốc độ đi tay trước; nếu chưa cải thiện, thử giảm tốc độ cấp dây 5–10% hoặc giảm điện áp từng bước 0,5 V |
| Rỗ khí | Bề mặt bẩn, thiếu khí, gió lùa | Làm sạch phôi, kiểm tra rò khí và đầu phun; đối chiếu lưu lượng khí với mức 10–15 L/phút của bảng Panasonic |
| Bắn tóe nhiều | Điện áp và tốc độ cấp dây không phù hợp, dây nhô dài | Kiểm tra dây nhô, giảm tốc độ cấp dây nếu quá cao; tinh chỉnh điện áp theo biểu hiện hồ quang |
| Thiếu ngấu | Đi tay nhanh, hồ quang lệch vị trí, nhiệt đầu vào thấp | Giữ hồ quang ở mép trước vũng hàn, hướng mỏ chia đều hai thành khi hàn góc (góc làm việc khoảng 45°); giảm tốc độ đi tay nếu đang quá nhanh, sau đó mới tăng thông số phù hợp |
| Cong vênh | Nhiệt tập trung lâu tại một vị trí | Hàn đính, chia đoạn, bố trí thứ tự hàn và dùng đồ gá cố định nếu thiết kế cho phép |
Nguồn: Miller Electric, Tips for Troubleshooting Common MIG Weld Defects, ngày 19/02/2024.
Đặc biệt, khi mối hàn thiếu ngấu, không nên lập tức tăng dòng điện. Cần kiểm tra vị trí hồ quang, góc mỏ và tốc độ di chuyển trước, sau đó mới điều chỉnh thông số nếu cần. Với liên kết chịu lực, chất lượng mối hàn phải đáp ứng yêu cầu thiết kế, không chỉ dựa vào quan sát bề mặt.
3. Những trường hợp nào không nên sử dụng máy hàn que hoặc MIG dùng khí cho sắt hộp mỏng?
Máy hàn que không phải phương án ưu tiên cho người mới khi xử lý thép hộp dưới 1 mm. Với MIG dùng khí, môi trường có gió mạnh cũng không phù hợp nếu khí bảo vệ bị phân tán mà không có biện pháp che chắn hiệu quả.
Trong trường hợp cần hàn ngoài trời, nên đánh giá điều kiện làm việc và lựa chọn phương pháp hàn thích hợp. Với những liên kết chịu lực hoặc yêu cầu độ kín, phải tuân theo thiết kế và quy trình kỹ thuật tương ứng.
4. Cần lưu ý những vấn đề an toàn nào khi hàn sắt hộp mạ kẽm?
Hàn sắt hộp mạ kẽm có thể tạo khói chứa oxit kẽm, gây ảnh hưởng sức khỏe khi hít phải. Do đó, cần đánh giá lớp phủ, bảo đảm thông gió, kiểm soát khói hàn và sử dụng phương tiện bảo vệ phù hợp.
Phơi nhiễm khói oxit kẽm phát sinh từ quá trình hàn thép mạ kẽm có thể gây sốt khói kim loại.
Ngoài bảo vệ hô hấp, người vận hành cần sử dụng mặt nạ hàn, găng tay, quần áo bảo hộ và kiểm soát nguy cơ cháy nổ. Sau khi hàn, khu vực lớp mạ bị ảnh hưởng cần được xử lý và phục hồi khả năng chống ăn mòn theo yêu cầu sử dụng.
Những Câu Hỏi Thường Gặp Khi Chọn Máy Hàn Sắt Hộp Mỏng
1. Khoảng cách từ béc hàn đến sắt hộp mỏng có ảnh hưởng đến chất lượng mối hàn không?
Có. Khoảng cách giữa mỏ hàn và vật liệu ảnh hưởng đến chiều dài dây nhô ra, khả năng bảo vệ khí và độ ổn định của hồ quang. Với phương pháp MIG, khoảng cách không phù hợp có thể làm thay đổi dòng điện thực tế hoặc khiến khí bảo vệ hoạt động kém hiệu quả.
Để nắm rõ cách đặt mỏ hàn, điều chỉnh góc nghiêng và kiểm soát tốc độ di chuyển, có thể tham khảo hướng dẫn công nghệ hàn MIG.
2. Máy hàn MIG bị kẹt dây trong quá trình hàn sắt hộp phải xử lý thế nào?
Khi máy MIG bị kẹt dây, cần dừng hàn, ngắt nguồn an toàn và kiểm tra hệ thống cấp dây. Những nguyên nhân thường gặp gồm béc tiếp điện bị tắc, ống dẫn dây bám bẩn, con lăn không phù hợp hoặc cuộn dây bị rối. Việc kiểm tra đúng vị trí giúp xác định nguyên nhân trước khi thay thế phụ kiện.
Để tìm hiểu thêm về đặc điểm thiết bị và những vấn đề thường gặp trong quá trình vận hành, có thể tham khảo bài phân biệt máy hàn CO₂, MIG và MAG.
3. Khi hàn sắt hộp ở góc hẹp nên sử dụng loại mỏ hàn nào?
Mỏ hàn MIG có kích thước phù hợp và thiết kế cổ cong có thể giúp người vận hành tiếp cận các vị trí hẹp trong khung sắt hộp. Khi lựa chọn, cần kiểm tra khả năng tương thích với máy, dòng điện làm việc và góc tiếp cận mối nối để bảo đảm thao tác thuận tiện.
Để hiểu rõ cách đặt điện cực, điều chỉnh góc hàn và thực hiện các mối nối chữ T hoặc góc vuông, có thể tham khảo hướng dẫn kỹ thuật hàn góc cho người mới.
4. Mối hàn sắt hộp nhìn đẹp có đồng nghĩa với khả năng chịu lực tốt không?
Không. Mối hàn có bề mặt đồng đều chưa chắc đáp ứng yêu cầu chịu lực vì vẫn có thể tồn tại khuyết tật bên trong như không nóng chảy, thiếu ngấu hoặc ngậm xỉ. Chất lượng liên kết còn phụ thuộc vật liệu, kích thước mối hàn, quy trình thực hiện và yêu cầu thiết kế.
Để nhận biết các dạng lỗi như thiếu ngấu, không nóng chảy và ngậm xỉ, có thể tìm hiểu các khuyết tật mối hàn.
5. Hàn sắt hộp mỏng nên dùng máy MIG có khí hay không khí?
MIG dùng khí phù hợp hơn với sắt hộp mỏng 0,8–1 mm nhờ khả năng kiểm soát hồ quang và hạn chế bắn tóe. Máy hàn MIG không khí sử dụng dây lõi thuốc tự bảo vệ, thuận tiện khi hàn ngoài trời nhưng khó kiểm soát nhiệt hơn. MIG dùng dây đặc thường sử dụng cực DCEP, còn nhiều loại dây lõi thuốc dùng DCEN; cần kiểm tra hướng dẫn của nhà sản xuất.
6. Máy hàn MIG xung có phù hợp để hàn sắt hộp mỏng không?
Có. MIG xung giúp kiểm soát quá trình chuyển giọt kim loại, giảm bắn tóe và hỗ trợ hạn chế nhiệt đầu vào. Tuy nhiên, khả năng hàn thép hộp 0,8–1 mm còn phụ thuộc dải dòng thấp, chương trình xung và loại dây hàn.
7. Có nên dùng dây CuSi3 để hàn sắt hộp mạ kẽm mỏng không?
Có thể. Hàn vảy đồng MIG bằng dây CuSi3 sử dụng nhiệt thấp hơn hàn nóng chảy thép thông thường, giúp hạn chế biến dạng và ảnh hưởng đến lớp mạ kẽm. Tuy nhiên, cần kiểm tra yêu cầu chịu lực của liên kết và vẫn phải kiểm soát khói hàn.
8. Máy hàn TIG mồi HF và bàn đạp chỉnh dòng có cần thiết khi hàn sắt hộp mỏng không?
Không bắt buộc nhưng hữu ích. Mồi HF giúp tạo hồ quang không cần chạm điện cực vào vật liệu, còn bàn đạp chỉnh dòng cho phép kiểm soát nhiệt ngay trong quá trình hàn, giảm nguy cơ cháy thủng khi xử lý thép hộp mỏng.
9. Chỗ nào chuyên bán máy hàn cao cấp chuyên nghiệp tại Hồ Chí Minh?
Vegatec (Công ty Cổ phần Công nghệ và Thiết bị Công nghiệp Vê Ga) là đơn vị chuyên cung cấp máy hàn kim loại và thiết bị hàn cắt công nghiệp tại TP.HCM. Doanh nghiệp phân phối nhiều dòng máy hàn MIG/MAG, TIG, máy hàn que và thiết bị hàn chuyên dụng đến từ các thương hiệu như Panasonic, CEA, đáp ứng nhu cầu gia công cơ khí, chế tạo kết cấu thép và sản xuất công nghiệp.
Tại Vegatec, khách hàng có thể tìm hiểu và lựa chọn nhiều dòng máy hàn chuyên nghiệp. Mỗi dòng thiết bị có đặc điểm riêng về công nghệ, dải dòng điện và khả năng ứng dụng, phù hợp với những yêu cầu gia công khác nhau.
Đối với nhu cầu hàn sắt hộp mỏng từ 0,8–2 mm, Vegatec có thể tư vấn lựa chọn công nghệ và cấu hình máy dựa trên độ dày vật liệu, yêu cầu mối hàn, tần suất sử dụng và ngân sách đầu tư. Đặc biệt, cần ưu tiên kiểm tra khả năng vận hành ổn định ở dòng thấp, thay vì chỉ lựa chọn thiết bị có công suất lớn.
Đơn vị hỗ trợ giao hàng tận nơi nội thành Hồ Chí Minh (Phường Tân Tạo, Phường Bình Trị Đông, Phường Bình Hưng Hòa, Phường Gia Định, Phường Bình Thạnh, Phường Bình Lợi Trung, Phường Thạnh Mỹ Tây,…), Bình Dương, Đồng Nai, Vũng Tàu, Long An, Cần Thơ,…. Liên hệ với Vegatec để được tư vấn cụ thể hơn.