Các Khuyết Tật Mối Hàn: Cách Kiểm Tra, Khắc Phục & Phòng Tránh Leave a comment
Khuyết tật mối hàn là những sai lệch về hình dạng, cấu trúc hoặc tính liên tục của liên kết hàn, thường gặp như nứt, rỗ khí, ngậm xỉ, không ngấu, không nóng chảy, cháy cạnh, chảy tràn, cháy thủng và sai kích thước.
Theo tiêu chuẩn ISO 6520-1:2007 về phân loại khuyết tật hình học trong vật liệu kim loại, các dạng bất thường của mối hàn nóng chảy được phân loại và mô tả nhằm hỗ trợ việc nhận diện, đánh giá chất lượng liên kết hàn.
Để đánh giá chất lượng mối hàn, có thể áp dụng 5 phương pháp phổ biến gồm VT, PT, MT, UT và RT. Khi phát hiện khuyết tật vượt giới hạn cho phép, cần xác định nguyên nhân, mức độ ảnh hưởng để lựa chọn phương án xử lý, hàn sửa và kiểm tra lại theo yêu cầu kỹ thuật.
Việc phòng tránh khuyết tật mối hàn cần được kiểm soát từ khâu chuẩn bị vật liệu, thiết lập thông số, thực hiện kỹ thuật hàn đến kiểm tra thành phẩm. Tuân thủ quy trình phù hợp giúp hạn chế lỗi tái diễn và duy trì chất lượng liên kết ổn định.
Cùng Vegatec tìm hiểu chi tiết các loại khuyết tật mối hàn, phương pháp kiểm tra, cách khắc phục và phòng tránh qua bài viết sau!
Các Khuyết Tật Mối Hàn Thường Gặp Là Gì? Nguyên Nhân Và Dấu Hiệu Nhận Biết?
Các khuyết tật mối hàn thường gặp gồm nứt, rỗ khí, ngậm xỉ, không ngấu, không nóng chảy, cháy cạnh, chảy tràn, cháy thủng và sai lệch kích thước. Nguyên nhân chủ yếu do vật liệu, thông số hoặc thao tác hàn không phù hợp, với dấu hiệu nhận biết qua vết nứt, lỗ rỗ, rãnh lõm, biến dạng bề mặt hoặc bằng các phương pháp kiểm tra chuyên dụng.

1. Nứt mối hàn
Nứt mối hàn là hiện tượng xuất hiện các vết tách trong kim loại hàn hoặc vùng ảnh hưởng nhiệt (HAZ). Nứt có thể hình thành trong quá trình hàn (nứt nóng) hoặc sau khi nguội (nứt nguội).
Nứt nóng: Hình thành khi kim loại hàn đang đông đặc, thường nằm dọc tâm đường hàn hoặc tại miệng hồ quang (nứt miệng). Nguyên nhân là tạp chất S, P tạo màng có nhiệt độ nóng chảy thấp ở biên hạt. Kết hợp với đường hàn hẹp và sâu (tỷ lệ sâu/rộng lớn), hoặc ngắt hồ quang đột ngột khiến miệng hàn không được điền đầy, sẽ dễ gây nứt.
Nứt nguội (nứt do hydro): Thường nằm ở HAZ hoặc chân mối hàn. Nứt thường xuất hiện trong 48 giờ đầu sau khi hàn, có thể muộn hơn với thép cường độ cao hoặc tấm dày. Nứt nguội chỉ xảy ra khi có đồng thời ba yếu tố: hydro khuếch tán, tổ chức cứng ở HAZ và ứng suất ngàm. Loại bỏ được một trong ba yếu tố là giảm đáng kể nguy cơ nứt.
- Đánh giá mức nhạy nứt nguội: Dùng carbon tương đương theo IIW: CE = C + Mn/6 + (Cr+Mo+V)/5 + (Ni+Cu)/15. CE càng cao thì HAZ càng dễ hình thành tổ chức cứng. Khi đó thường cần gia nhiệt sơ bộ, dùng que hoặc dây ít hydro và kiểm soát nhiệt đầu vào. Nhiệt độ gia nhiệt cụ thể được xác định theo phương pháp tính trong EN 1011-2 hoặc ISO/TR 17844, căn cứ vào CE, chiều dày, hàm lượng hydro và nhiệt đầu vào.
- Dấu hiệu: Đường rạn dọc, ngang hoặc tại chân mối hàn. Vết nứt nhỏ hoặc nằm sâu bên trong cần kiểm tra không phá hủy (NDT) để phát hiện. Vì nứt nguội có thể xuất hiện muộn, NDT phát hiện nứt nên được thực hiện sau thời gian chờ theo tiêu chuẩn hoặc hợp đồng áp dụng. Ví dụ, EN 1090-2 quy định thời gian chờ tối thiểu đối với kết cấu thép.
2. Rỗ khí mối hàn
Rỗ khí là hiện tượng các khoang khí tồn tại bên trong kim loại hàn sau khi đông đặc, xuất hiện riêng lẻ hoặc tập trung thành cụm.
- Nguyên nhân: Bề mặt vật liệu có dầu, gỉ, hơi ẩm; vật tư hàn bảo quản không đúng cách hoặc khí bảo vệ không ổn định.
- Dấu hiệu: Xuất hiện các lỗ tròn nhỏ, lỗ li ti trên bề mặt đường hàn. Rỗ khí bên trong thường được phát hiện bằng chụp bức xạ (RT) hoặc phương pháp phù hợp khác.
3. Ngậm xỉ mối hàn
Ngậm xỉ là hiện tượng tạp chất rắn, chủ yếu là xỉ hàn, bị giữ lại trong kim loại hàn hoặc giữa các lớp hàn, làm gián đoạn tính liên tục của liên kết.
- Nguyên nhân: Không làm sạch xỉ giữa các lớp, rãnh hàn không phù hợp, kỹ thuật thao tác khiến xỉ khó thoát ra ngoài.
- Dấu hiệu: Có thể thấy vệt hoặc hốc chứa xỉ khi khuyết tật lộ bề mặt. Ngậm xỉ bên trong thường cần kiểm tra bằng siêu âm (UT) hoặc chụp bức xạ (RT).
4. Không ngấu và không nóng chảy
Không ngấu là tình trạng độ xuyên sâu tại chân mối hàn không đạt yêu cầu; không nóng chảy là hiện tượng kim loại hàn không liên kết nóng chảy đầy đủ với kim loại cơ bản hoặc lớp hàn trước.
- Nguyên nhân: Nhiệt đầu vào không phù hợp, tốc độ hàn quá nhanh, góc mỏ không đúng hoặc chuẩn bị mép hàn chưa đạt.
- Dấu hiệu: Không ngấu thường tạo vùng thiếu độ xuyên sâu tại chân liên kết; không nóng chảy tạo ranh giới thiếu liên kết giữa các bề mặt. Hai lỗi thường cần kiểm tra chuyên dụng khi nằm bên trong.
5. Cháy cạnh, chảy tràn và cháy thủng
Đây là ba dạng khuyết tật hình học liên quan đến sự phân bố kim loại nóng chảy và nhiệt đầu vào trong quá trình hàn.
- Nguyên nhân: Dòng điện không phù hợp, tốc độ di chuyển, góc mỏ hàn chưa đúng, khe hở liên kết lớn hoặc vật liệu quá mỏng so với điều kiện hàn.
- Dấu hiệu: Cháy cạnh tạo rãnh lõm dọc mép hàn; chảy tràn khiến kim loại phủ qua mép nhưng không liên kết nóng chảy đúng yêu cầu; cháy thủng tạo lỗ xuyên qua vật liệu ngoài dự kiến.
6. Mối hàn lồi, lõm hoặc sai kích thước
Đây là tình trạng hình dạng hoặc kích thước mối hàn không đáp ứng yêu cầu thiết kế, chẳng hạn phần kim loại đắp quá cao, bề mặt lõm hoặc kích thước chân hàn không đạt.
- Nguyên nhân: Lượng kim loại đắp không phù hợp, tốc độ di chuyển không ổn định, điều chỉnh thông số hàn hoặc thao tác chưa chính xác.
- Dấu hiệu: Đường hàn nhô cao, lõm sâu, không đồng đều hoặc sai kích thước. Có thể dùng thước đo mối hàn để đối chiếu với bản vẽ và dung sai cho phép.
Vegatec tổng hợp các khuyết tật mối hàn thường gặp qua bảng sau:
| Khuyết tật | Dấu hiệu đặc trưng | Nguyên nhân chính |
| Nứt | Vết rạn dọc, ngang hoặc tại chân hàn | Ứng suất, hydro, tổ chức kim loại |
| Rỗ khí | Lỗ nhỏ hoặc cụm lỗ khí | Hơi ẩm, tạp chất, khí bảo vệ |
| Ngậm xỉ | Tạp chất rắn trong đường hàn | Không làm sạch xỉ, thao tác |
| Không ngấu | Độ xuyên sâu tại chân không đạt | Nhiệt đầu vào, chuẩn bị mép |
| Không nóng chảy | Thiếu liên kết nóng chảy | Góc mỏ, thông số, kỹ thuật |
| Cháy cạnh | Rãnh lõm dọc mép hàn | Dòng điện, tốc độ, góc mỏ |
| Chảy tràn | Kim loại phủ qua mép hàn | Thông số, thao tác |
| Cháy thủng | Lỗ thủng ngoài dự kiến | Nhiệt đầu vào, khe hở |
| Lồi, lõm quá mức | Hình dạng, kích thước không đạt | Lượng kim loại đắp, thao tác |
Lưu ý: Không phải mọi bất thường đều khiến mối hàn bị loại bỏ. Việc đánh giá cần căn cứ vào loại khuyết tật, kích thước, vị trí và tiêu chí nghiệm thu áp dụng, chẳng hạn ISO 5817 đối với các liên kết thuộc phạm vi tiêu chuẩn.
Có Những Phương Pháp Kiểm Tra Khuyết Tật Mối hàn Nào?
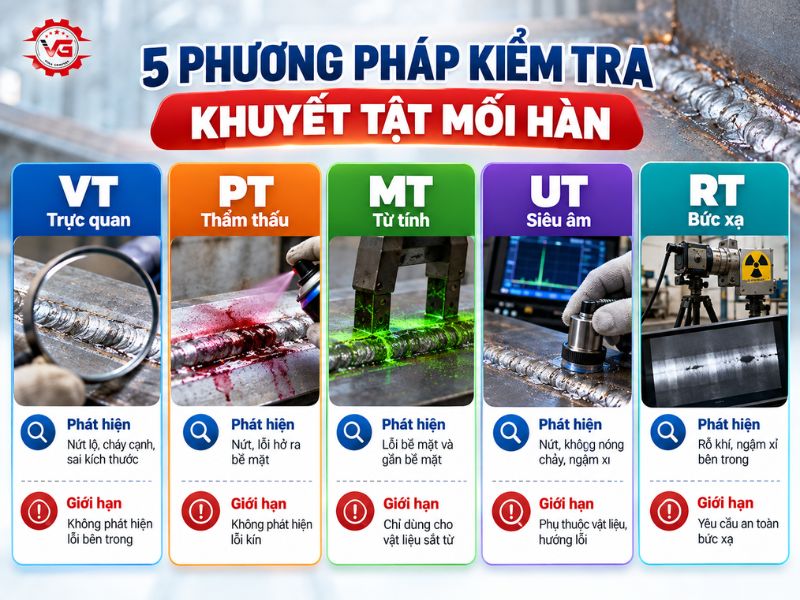
5 phương pháp kiểm tra khuyết tật mối hàn phổ biến gồm VT, PT, MT, UT và RT.
Theo tiêu chuẩn ISO 17635:2025 về kiểm tra không phá hủy mối hàn, việc lựa chọn phương pháp NDT cần căn cứ vào yêu cầu chất lượng, loại vật liệu, chiều dày mối hàn, quá trình hàn và phạm vi kiểm tra. Điều này giúp lựa chọn kỹ thuật phù hợp với đặc điểm liên kết thay vì áp dụng một phương pháp chung cho mọi trường hợp.
1. Kiểm tra trực quan (VT)
Kiểm tra trực quan (Visual Testing – VT) giúp phát hiện các khuyết tật trên bề mặt như nứt lộ, rỗ khí lộ, cháy cạnh, chảy tràn và sai kích thước. Người kiểm tra có thể sử dụng đèn chiếu, kính hỗ trợ hoặc thước đo mối hàn.
Theo ISO 17637:2016, độ rọi tối thiểu là 350 lux, khuyến nghị 500 lux. Khi quan sát trực tiếp, khoảng cách từ mắt đến bề mặt không quá 600 mm và góc quan sát tối thiểu 30°.
VT dễ triển khai, chi phí thấp nhưng không phát hiện đầy đủ khuyết tật bên trong mối hàn.
2. Kiểm tra thẩm thấu (PT) và từ tính (MT)
Kiểm tra thẩm thấu (Liquid Penetrant Testing – PT) sử dụng chất thẩm thấu để làm hiện rõ các vết nứt và bất liên tục thông ra bề mặt. Phương pháp phù hợp với nhiều vật liệu không xốp.
Kiểm tra từ tính (Magnetic Particle Testing – MT) sử dụng từ trường và hạt từ để phát hiện bất liên tục trên hoặc gần bề mặt vật liệu sắt từ, chẳng hạn thép carbon.
PT không phát hiện được lỗi kín bên trong, còn MT không áp dụng cho vật liệu không có tính sắt từ.
3. Kiểm tra siêu âm (UT) và chụp bức xạ (RT)
Kiểm tra siêu âm (Ultrasonic Testing – UT) sử dụng sóng âm tần số cao để phát hiện các bất liên tục bên trong như nứt, không nóng chảy hoặc ngậm xỉ. Hiệu quả phụ thuộc vào vật liệu, chiều dày và hướng khuyết tật.
Kiểm tra chụp bức xạ (Radiographic Testing – RT) sử dụng tia X hoặc gamma để tạo hình ảnh bên trong mối hàn, đặc biệt hữu ích khi phát hiện rỗ khí và một số dạng ngậm xỉ.
Cả hai phương pháp đều yêu cầu nhân sự có chuyên môn. Riêng RT cần tuân thủ nghiêm ngặt quy định an toàn bức xạ.
Vegatec tổng hợp ưu điểm và giới hạn của 5 phương pháp kiểm tra mối hàn trong bảng sau:
| Phương pháp | Khuyết tật phát hiện | Giới hạn chính |
| VT | Nứt lộ, cháy cạnh, sai kích thước | Không kiểm tra được lỗi bên trong |
| PT | Nứt, bất liên tục mở ra bề mặt | Không phát hiện lỗi kín |
| MT | Lỗi bề mặt và gần bề mặt | Chỉ dùng cho vật liệu sắt từ |
| UT | Nứt, không nóng chảy, ngậm xỉ | Phụ thuộc vật liệu và hướng lỗi |
| RT | Rỗ khí, ngậm xỉ, bất thường bên trong | Hạn chế với một số lỗi dạng phẳng, yêu cầu an toàn bức xạ |
4. Dựa vào tiêu chuẩn nào để đánh giá mối hàn đạt hay không đạt?
Việc nghiệm thu mối hàn phải căn cứ vào tiêu chuẩn kỹ thuật và yêu cầu thiết kế, thay vì chỉ dựa trên dấu hiệu khuyết tật.
Các tiêu chuẩn thường được tham chiếu gồm:
- ISO 6520-1:2007: Phân loại khuyết tật hình học của mối hàn.
- ISO 5817:2023: Quy định ba mức chất lượng B, C, D đối với các liên kết hàn nóng chảy thuộc phạm vi áp dụng. Trong đó, B nghiêm ngặt nhất.
- ISO 17635:2025: Hướng dẫn lựa chọn phương pháp NDT và đối chiếu tiêu chí chấp nhận phù hợp.
Lưu ý, mức chất lượng theo ISO 5817 không đồng nghĩa trực tiếp với mức chấp nhận từng chỉ thị NDT. Việc đánh giá đạt hay không đạt cần căn cứ đúng tiêu chuẩn kiểm tra và nghiệm thu áp dụng.
Khắc Phục Các Khuyết Tật Mối Hàn Thường Gặp Như Thế Nào Để Đảm Bảo Chất Lượng?
Khắc phục khuyết tật mối hàn cần xác định đúng loại lỗi, mức độ ảnh hưởng và nguyên nhân trước khi sửa chữa. Với khuyết tật vượt giới hạn chấp nhận, có thể cần loại bỏ vùng lỗi, hàn sửa và kiểm tra lại theo quy trình kỹ thuật phù hợp.
1. Mối hàn bị nứt cần được khắc phục như thế nào?
Mối hàn bị nứt cần được xác định đầy đủ vị trí, chiều dài và phạm vi ảnh hưởng trước khi xử lý. Phương án thông thường là loại bỏ vùng nứt, hàn sửa theo quy trình được phê duyệt và kiểm tra lại chất lượng.
Sau khi mài hoặc đục bỏ vùng nứt, cần kiểm tra PT hoặc MT để xác nhận đã loại bỏ hết hai đầu vết nứt rồi mới hàn sửa. Với nứt nguội, mối hàn sửa thường chịu ngàm cứng hơn mối hàn ban đầu. Vì vậy cần gia nhiệt sơ bộ tối thiểu bằng mức của quy trình gốc, dùng que ít hydro đã sấy, và chờ đủ thời gian trước khi NDT lại. Với nứt nóng, cần điều chỉnh hình dạng đường hàn (giảm tỷ lệ sâu/rộng) và kỹ thuật kết thúc hồ quang, tránh hàn sửa lặp lại cùng điều kiện cũ.
Với kết cấu chịu lực quan trọng, phương án sửa chữa phải được người có thẩm quyền kỹ thuật chấp thuận.
2. Cách khắc phục mối hàn bị rỗ khí và ngậm xỉ có gì khác nhau?
Rỗ khí và ngậm xỉ có nguyên nhân hình thành khác nhau nên cần biện pháp xử lý phù hợp. Cụ thể:
- Rỗ khí: Xác định vùng rỗ vượt giới hạn, xử lý theo quy trình, đồng thời kiểm tra khí bảo vệ, độ ẩm que hàn và độ sạch bề mặt.
- Ngậm xỉ: Loại bỏ vùng chứa xỉ không đạt, cải thiện thao tác hàn và làm sạch xỉ giữa các lớp hàn.
Không phải mọi lỗ rỗ nhỏ đều cần sửa chữa. Việc đánh giá phải dựa trên tiêu chuẩn nghiệm thu áp dụng.
3. Làm thế nào để xử lý mối hàn không ngấu hoặc không nóng chảy?
Khuyết tật không ngấu và không nóng chảy thường cần loại bỏ vùng thiếu liên kết, sau đó hàn sửa theo quy trình phù hợp.
Trước khi sửa, cần kiểm tra góc vát mép, khe hở chân, dòng điện, tốc độ hàn và góc thao tác. Áp dụng quy trình hàn WPS (Welding Procedure Specification) phù hợp giúp kiểm soát các thông số kỹ thuật.
Đặc biệt, không nên chỉ đắp thêm kim loại lên bề mặt vì không thể bảo đảm khắc phục phần thiếu liên kết bên trong.
Theo tài liệu How can lack of fusion defects be detected and remedied? của TWI năm 1999, phương án sửa chữa thông thường là loại bỏ cục bộ vùng thiếu liên kết bằng phương pháp phù hợp như mài hoặc đục rãnh, sau đó hàn lại theo quy trình đã thống nhất. Vì vậy, việc chỉ đắp thêm kim loại lên bề mặt không bảo đảm xử lý được khuyết tật nằm bên trong mối hàn.
4. Mối hàn bị cháy cạnh, chảy tràn, cháy thủng hoặc sai hình dạng nên xử lý ra sao?
Các khuyết tật hình dạng cần được sửa chữa dựa trên mức độ sai lệch và yêu cầu thiết kế. Cụ thể như sau:
- Cháy cạnh: Hàn bổ sung hoặc chỉnh sửa rãnh cháy cạnh theo phương án được duyệt.
- Chảy tràn: Loại bỏ phần kim loại chảy tràn không liên kết đúng với vật liệu nền.
- Cháy thủng: Đánh giá vùng thủng, loại bỏ phần hư hỏng và hàn sửa phù hợp.
- Sai kích thước: Gia công hoặc hàn bổ sung để đáp ứng kích thước thiết kế.
Sau sửa chữa, cần kiểm tra hình dạng, tiết diện và dung sai nhằm tránh làm suy giảm khả năng chịu lực của liên kết.
5. Mối hàn sau sửa chữa cần kiểm tra lại như thế nào?
Sau khi sửa chữa, mối hàn cần được kiểm tra lại theo tiêu chuẩn nghiệm thu và hồ sơ kỹ thuật.
Kiểm tra trực quan (VT) giúp đánh giá bề mặt, kích thước và hình dạng vùng sửa. Khi cần kiểm tra khuyết tật bên trong, có thể áp dụng siêu âm (UT), chụp bức xạ (RT) hoặc phương pháp NDT phù hợp.
Kết quả phải được ghi nhận trong hồ sơ, bao gồm vị trí sửa chữa, phương pháp kiểm tra và kết luận nghiệm thu.
Vegatec tổng hợp hướng khắc phục các khuyết tật mối hàn thường gặp qua bảng sau:
| Khuyết tật | Hướng khắc phục khi không đạt | Kiểm tra lại |
| Nứt | Loại bỏ vùng nứt, hàn sửa | Vết nứt, chất lượng vùng sửa |
| Rỗ khí | Xử lý vùng rỗ vượt giới hạn | Phân bố rỗ khí |
| Ngậm xỉ | Loại bỏ xỉ, hàn sửa | Bất liên tục bên trong |
| Không ngấu | Xử lý vùng thiếu ngấu, hàn lại | Độ ngấu theo yêu cầu |
| Không nóng chảy | Loại bỏ vùng thiếu liên kết | Tính liên tục liên kết |
| Cháy cạnh | Hàn bổ sung hoặc chỉnh sửa | Độ sâu rãnh |
| Chảy tràn | Loại bỏ phần kim loại không liên kết | Hình dạng mép hàn |
| Cháy thủng | Xử lý vùng thủng, hàn sửa | Tiết diện, độ kín |
| Sai kích thước | Gia công hoặc hàn bổ sung | Kích thước, dung sai |
Lưu ý: Các biện pháp trên mang tính tham khảo. Với kết cấu quan trọng, cần áp dụng quy trình sửa chữa được phê duyệt và kiểm tra theo tiêu chuẩn nghiệm thu tương ứng.
Cần Làm Gì Để Phòng Tránh Các Khuyết Tật Mối Hàn Trong Quá Trình Gia Công?
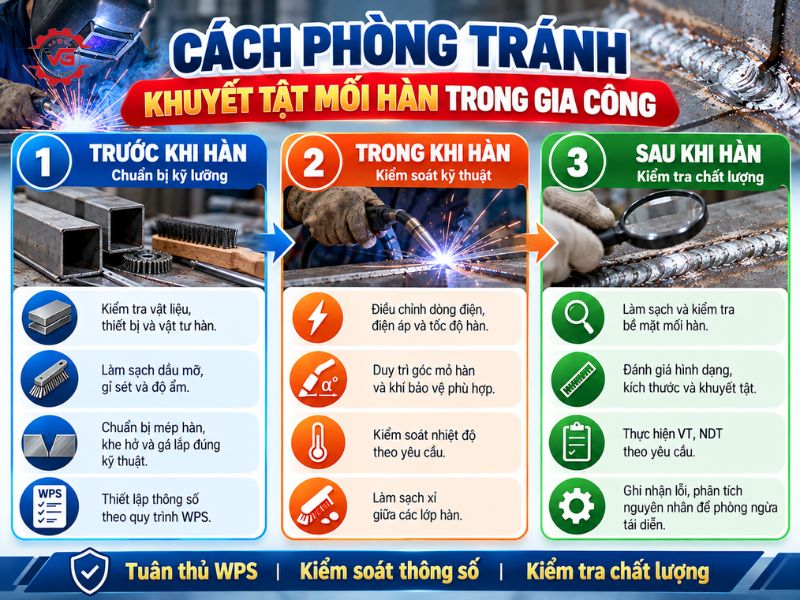
Phòng tránh khuyết tật mối hàn cần thực hiện xuyên suốt ba giai đoạn: trước, trong và sau khi hàn. Các yếu tố quan trọng gồm chất lượng vật liệu, điều kiện chuẩn bị liên kết, thông số máy, kỹ thuật thao tác và kiểm tra thành phẩm. Việc áp dụng quy trình hàn phù hợp giúp duy trì chất lượng ổn định, đồng thời hạn chế các lỗi lặp lại.
1. Trước khi hàn cần chuẩn bị những gì để hạn chế khuyết tật mối hàn?
Trước khi hàn, cần kiểm tra tình trạng vật liệu, thiết bị, vật tư và bề mặt liên kết. Việc chuẩn bị mép hàn, khe hở chân và gá lắp đúng yêu cầu giúp tạo điều kiện thuận lợi cho quá trình nóng chảy, hạn chế lỗi không ngấu, ngậm xỉ và sai lệch hình dạng.
Bề mặt hàn cần được làm sạch dầu mỡ, gỉ sét, độ ẩm và các tạp chất không phù hợp. Que hàn, dây hàn và thuốc hàn cũng phải được bảo quản theo hướng dẫn của nhà sản xuất.
Đồng thời, cần kiểm tra hệ thống cấp khí, dây dẫn, kẹp mass và lựa chọn thông số ban đầu theo quy trình hàn WPS. Việc chuẩn bị đầy đủ giúp quá trình thi công diễn ra ổn định hơn.
2. Trong khi hàn cần kiểm soát những yếu tố nào để giảm phát sinh khuyết tật?
Trong quá trình hàn, cần kiểm soát dòng điện, điện áp, tốc độ di chuyển, góc mỏ hàn và khí bảo vệ theo quy trình phù hợp. Đây là những yếu tố ảnh hưởng trực tiếp đến độ xuyên sâu, sự hình thành đường hàn và khả năng xuất hiện khuyết tật.
Chẳng hạn, tốc độ di chuyển quá nhanh trong một số điều kiện có thể khiến kim loại hàn không lấp đầy mép hoặc không đạt độ ngấu yêu cầu. Ngược lại, nhiệt đầu vào quá lớn có thể làm tăng nguy cơ cháy thủng khi hàn vật liệu mỏng.
Đối với hàn nhiều lớp, cần làm sạch xỉ và kiểm tra bề mặt trước khi hàn lớp tiếp theo. Nhiệt độ giữa các lớp cũng phải được kiểm soát nếu quy trình có yêu cầu, đặc biệt với vật liệu nhạy cảm với nứt.
Khi một loại khuyết tật lặp lại trên nhiều mối hàn, nguyên nhân thường nằm ở thông số hoặc điều kiện thi công chứ không phải lỗi ngẫu nhiên. Bảng dưới đây sắp xếp các điểm cần kiểm tra theo thứ tự từ dễ đến khó, giúp thợ hàn và QC khoanh vùng nguyên nhân trước khi điều chỉnh WPS.
Bảng xử lý sự cố nhanh theo thông số hàn:
| Triệu chứng | Kiểm tra theo thứ tự | Hướng điều chỉnh |
| Rỗ khí khi hàn MIG/MAG | Gió lùa tại vị trí hàn → chụp khí bám xỉ bắn → rò rỉ đường khí → lưu lượng khí | Che chắn gió, vệ sinh chụp khí, đưa lưu lượng về giá trị trong WPS. Lưu lượng quá cao gây xoáy, hút không khí vào vùng hồ quang |
| Rỗ khí khi hàn que | Que để ngoài thùng sấy → bề mặt mép hàn → chiều dài hồ quang | Sấy que theo hướng dẫn của nhà sản xuất, mài sạch mép, giữ hồ quang ngắn |
| Không nóng chảy ở mép | Góc mỏ → tốc độ → điện áp → góc vát | Giảm tốc độ, hướng hồ quang vào mép, không để vũng kim loại chảy trước hồ quang |
| Cháy thủng tôn mỏng | Khe hở chân → dòng điện → kỹ thuật thao tác | Thu hẹp khe hở, giảm dòng hoặc dùng chế độ xung, dùng tấm lót đồng |
| Ngậm xỉ giữa các lớp | Làm sạch xỉ → hình dạng lớp trước (lồi, có rãnh kẹp) → góc que | Mài phẳng lớp lồi trước khi hàn lớp tiếp theo, đổi góc que để xỉ nổi lên |
| Cháy cạnh | Dòng điện → góc mỏ → tốc độ → chiều dài hồ quang | Giảm dòng, nghiêng mỏ về phía mép bị cháy, rút ngắn hồ quang |
| Nứt dọc tâm đường hàn | Tỷ lệ sâu/rộng → tốc độ → hàm lượng S, P của kim loại nền | Giảm tốc độ, mở rộng đường hàn, kiểm tra chứng chỉ vật liệu |
3. Sau khi hàn cần thực hiện những bước nào để phát hiện sớm và ngăn lỗi tái diễn?
Sau khi hàn, cần làm sạch bề mặt, kiểm tra trực quan và thực hiện các phương pháp NDT bổ sung khi có yêu cầu. Việc đánh giá nên căn cứ vào hình dạng, kích thước, dấu hiệu bất liên tục và tiêu chí nghiệm thu đã xác định.
Đối với những khuyết tật xuất hiện nhiều lần, hồ sơ chất lượng cần ghi nhận loại lỗi, vị trí, điều kiện hàn và kết quả xử lý. Thông tin này giúp người quản lý xưởng và nhân viên QC phân tích nguyên nhân gốc để điều chỉnh quy trình.
Vegatec trình bày checklist kiểm soát theo ba giai đoạn có thể được áp dụng như sau:
| Giai đoạn | Nội dung kiểm tra | Mục đích |
| Trước khi hàn | Vật liệu, độ sạch bề mặt, mép hàn, khe hở, thiết bị, vật tư | Chuẩn bị điều kiện tạo liên kết phù hợp |
| Trong khi hàn | Dòng điện, điện áp, tốc độ, khí bảo vệ, nhiệt độ, vệ sinh từng lớp | Kiểm soát quá trình hình thành mối hàn |
| Sau khi hàn | Hình dạng, kích thước, VT, NDT theo yêu cầu, hồ sơ chất lượng | Xác nhận kết quả và cải thiện quy trình |
4. Những sai lầm nào cần tránh để không làm giảm chất lượng mối hàn?
Những sai lầm thường gặp gồm hàn trên bề mặt chưa sạch, tự ý thay đổi thông số, không loại bỏ xỉ giữa các lớp và đánh giá chất lượng chỉ bằng mắt thường. Ngoài ra, sửa chữa khi chưa xác định nguyên nhân cũng có thể khiến khuyết tật tái diễn.
Ví dụ, với hàn MIG, việc tăng hoặc giảm lưu lượng khí bảo vệ không đúng điều kiện đều có thể ảnh hưởng đến khả năng che chắn hồ quang. Trong khi đó, với hàn que SMAW, làm sạch xỉ giữa các đường hàn là bước quan trọng để hạn chế ngậm xỉ.
Do vậy, nên ưu tiên thực hiện đúng quy trình hàn WPS, kiểm tra thiết bị định kỳ và nâng cao kỹ năng nhận biết khuyết tật cho thợ hàn.
Những Câu Hỏi Liên Quan Tới Khuyết Tật Mối Hàn
1. Khuyết tật mối hàn có ảnh hưởng đến tuổi thọ kết cấu không?
Có. Khuyết tật mối hàn có thể làm giảm khả năng chịu tải, tăng mức tập trung ứng suất và đẩy nhanh quá trình hư hỏng khi kết cấu chịu rung động hoặc tải trọng lặp lại. Mức độ ảnh hưởng phụ thuộc vào loại khuyết tật, vị trí, kích thước và điều kiện làm việc của liên kết.
Tham khảo thêm bài viết Tiêu chuẩn mối hàn để hiểu rõ hơn về yêu cầu chất lượng liên kết hàn.
2. Mối hàn đẹp có đồng nghĩa với mối hàn đạt chất lượng không?
Không. Mối hàn có bề mặt đều, đường hàn thẳng và hình thức đẹp vẫn có thể tồn tại những bất liên tục bên trong ảnh hưởng đến khả năng chịu lực. Vì vậy, tính thẩm mỹ chỉ là một yếu tố đánh giá, không thay thế được yêu cầu về cơ tính và chất lượng liên kết.
Để hiểu rõ hơn về các đặc điểm nhận biết và tiêu chí đánh giá mối hàn đẹp, bạn có thể tham khảo bài viết Thế nào là mối hàn đẹp?
3. Tư thế hàn có ảnh hưởng đến tỷ lệ khuyết tật mối hàn không?
Có. Các tư thế hàn đứng, hàn ngang và hàn trần thường khó kiểm soát vũng kim loại nóng chảy hơn so với hàn bằng. Nếu thao tác không phù hợp, người thợ có thể gặp khó khăn trong việc duy trì hình dạng và chất lượng liên kết.
Để hiểu rõ đặc điểm của từng tư thế hàn và cách lựa chọn phù hợp với điều kiện gia công, bạn có thể tham khảo bài viết Tổng hợp vị trí hàn trong không gian.
4. Lựa chọn sai que hàn hoặc dây hàn có làm giảm độ bền mối hàn không?
Có. Vật liệu hàn không tương thích với kim loại nền có thể khiến liên kết không đạt yêu cầu về độ bền, độ dẻo hoặc khả năng chống ăn mòn. Vì vậy, cần lựa chọn que hàn, dây hàn theo thành phần vật liệu, yêu cầu cơ tính và quy trình kỹ thuật.
Để hiểu rõ đặc điểm, cách phân loại và lựa chọn vật liệu hàn phù hợp với từng ứng dụng gia công, bạn có thể tham khảo bài viết Vật liệu hàn là gì?.
5. Hàn TIG hay MIG có nguy cơ xuất hiện khuyết tật thấp hơn?
Không có phương pháp nào luôn tạo ra ít khuyết tật hơn trong mọi điều kiện. Hàn TIG cho phép kiểm soát vũng hàn chính xác, phù hợp với nhiều chi tiết mỏng và yêu cầu thẩm mỹ cao. Trong khi đó, hàn MIG có tốc độ gia công nhanh, thích hợp với sản xuất hàng loạt khi thiết lập thông số đúng kỹ thuật.
Để hiểu rõ sự khác biệt về nguyên lý hoạt động, ưu nhược điểm và phạm vi ứng dụng của hai phương pháp, bạn có thể tham khảo bài viết Khác biệt giữa máy hàn TIG và MIG/MAG.
6. Chỗ nào chuyên bán máy hàn cao cấp chuyên nghiệp tại Hồ Chí Minh?
Vegatec là đơn vị cung cấp máy hàn kim loại cao cấp chuyên nghiệp tại TP.HCM, phục vụ nhu cầu gia công cơ khí, chế tạo kết cấu thép và sản xuất công nghiệp. Công ty cung cấp các dòng máy hàn TIG, máy hàn MIG/MAG và thiết bị hàn chuyên dụng, đáp ứng yêu cầu về hiệu suất, chất lượng mối hàn và độ ổn định trong quá trình vận hành.
Bên cạnh việc cung cấp thiết bị, Vegatec còn hỗ trợ tư vấn lựa chọn máy hàn dựa trên vật liệu gia công, độ dày phôi, phương pháp hàn và nhu cầu sử dụng thực tế.
Vegatec cung cấp thiết bị từ các thương hiệu như Panasonic, CEA và Autowel. Đơn vị còn hỗ trợ giao hàng, lắp đặt, hướng dẫn vận hành và bảo hành tận nơi nội thành Hồ Chí Minh (Phường Bình Trị Đông, Phường Bình Hưng Hòa, Phường Gia Định, Phường Bình Thạnh, Phường Bình Lợi Trung, Phường Thạnh Mỹ Tây,…) theo chính sách áp dụng.
Khách hàng có nhu cầu mua máy hàn chuyên nghiệp tại TP.HCM có thể liên hệ Vegatec để được tư vấn cấu hình, lựa chọn thiết bị và nhận báo giá phù hợp