Vật Tư Tiêu Hao Máy Cắt Plasma Gồm Những Gì? Lưu Ý Khi Thay Leave a comment
Vật tư tiêu hao của máy cắt plasma là nhóm chi tiết nằm chủ yếu trong cụm mỏ cắt, trực tiếp chịu tác động của hồ quang, nhiệt độ cao và dòng khí trong quá trình gia công. Các bộ phận như điện cực, bép cắt, vòng xoáy khí, chụp bảo vệ và nắp giữ có mức độ hao mòn khác nhau, vì vậy cần được kiểm tra và thay thế định kỳ để duy trì chất lượng đường cắt.
Theo Consumable Care Guide của Hypertherm, 2022, điện cực cung cấp nguồn điện cho hồ quang plasma, vòng xoáy điều hướng dòng khí, bép cắt định hình và tập trung hồ quang, trong khi chụp bảo vệ giúp bảo vệ các chi tiết khác khỏi xỉ nóng chảy.
Việc thay vật tư tiêu hao máy cắt plasma thường cần thực hiện khi chi tiết bị mòn, biến dạng, hồ quang không ổn định hoặc đường cắt xuất hiện dấu hiệu giảm chất lượng. Bên cạnh chọn đúng vật tư, người vận hành cũng cần lắp đặt đúng kỹ thuật, kiểm tra nguồn khí và thiết lập thông số phù hợp trước khi cắt thử.
Tình trạng vật tư plasma nhanh mòn có thể liên quan đến khí nén không đạt yêu cầu, dòng cắt hoặc khoảng cách mỏ–phôi không phù hợp, cũng như thao tác mồi hồ quang quá nhiều. Kiểm soát tốt các yếu tố này sẽ giúp hạn chế hao mòn và kéo dài thời gian sử dụng của vật tư.
Cùng Vegatec tìm hiểu vật tư tiêu hao của máy cắt plasma qua bài viết dưới đây.
Vật Tư Tiêu Hao Của Máy Cắt Plasma Gồm Những Loại Nào?
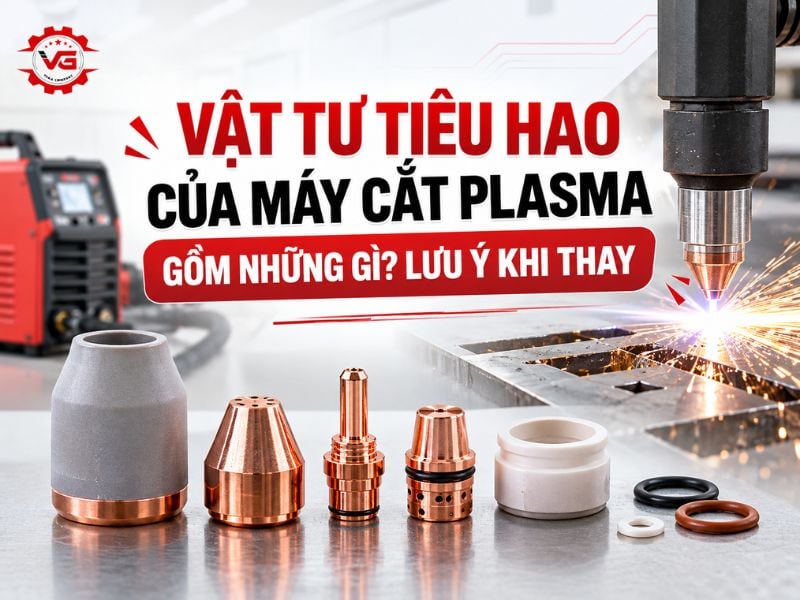
Vật tư tiêu hao máy cắt plasma chủ yếu nằm trong cụm mỏ cắt, thường gồm điện cực (electrode), bép cắt (nozzle), vòng xoáy khí (swirl ring), chụp bảo vệ (shield cap) và nắp giữ (retaining cap).
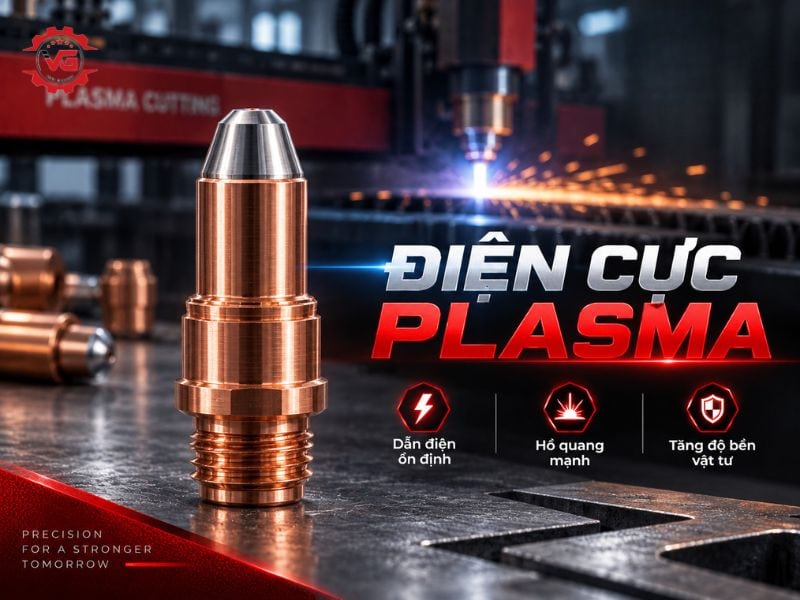
1. Điện cực plasma
Điện cực là một trong những bộ phận tham gia vào quá trình hình thành và duy trì hồ quang plasma. Khi máy vận hành, phần phát xạ của điện cực làm việc trong điều kiện nhiệt độ cao và bị ăn mòn dần.
Mức độ hao mòn của điện cực không giống nhau trong mọi điều kiện. Dòng cắt, số lần mồi hồ quang, nguồn khí và chế độ vận hành đều có thể ảnh hưởng đến tuổi thọ của chi tiết này.
Khi vùng đầu điện cực đã bị ăn mòn quá mức, khả năng duy trì hồ quang có thể bị ảnh hưởng và chất lượng đường cắt cũng có thể suy giảm. Vì vậy, điện cực là một trong những vật tư plasma cần được kiểm tra thường xuyên.
2. Bép cắt plasma
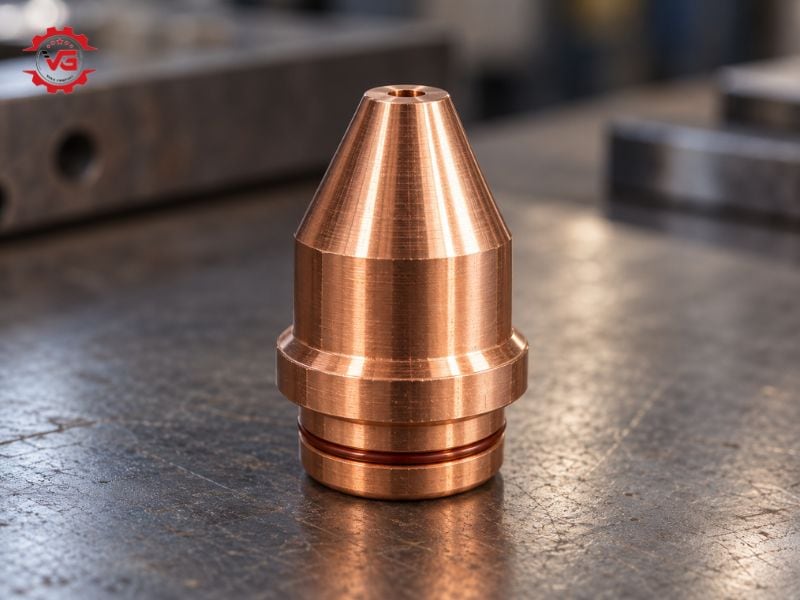
Bép cắt có nhiệm vụ định hình và tập trung tia plasma thông qua lỗ phun có kích thước xác định. Khi lỗ bép còn đúng hình dạng thiết kế, tia plasma được tập trung tốt hơn để thực hiện quá trình cắt.
Theo Consumable Care Guide của Hypertherm, 2022, chức năng chính của nozzle là định hình, dẫn hướng và thu hẹp hồ quang plasma. Vì vậy tình trạng của lỗ phun có liên quan trực tiếp đến điều kiện hình thành tia plasma.
Trong quá trình sử dụng, nhiệt và hồ quang có thể làm lỗ bép rộng, méo hoặc cháy cạnh. Khi đó, tia plasma có thể không còn ổn định như ban đầu, kéo theo các vấn đề như đường cắt lệch, mép cắt kém đều, độ chính xác giảm hoặc lượng xỉ tăng.
3. Vòng xoáy khí
Vòng xoáy khí (swirl ring) có vai trò điều hướng dòng khí trong cụm mỏ cắt, hỗ trợ tạo điều kiện phù hợp để hồ quang plasma hoạt động.
Khác với điện cực và bép thường chịu hao mòn trực tiếp hơn, vòng xoáy khí không nhất thiết phải thay theo cùng chu kỳ. Tuy nhiên, khi tháo cụm vật tư để kiểm tra hoặc thay điện cực, bép, người vận hành cũng nên quan sát tình trạng của vòng xoáy khí.
Nếu chi tiết xuất hiện nứt, biến dạng hoặc hư hỏng bất thường, cần đối chiếu hướng dẫn kỹ thuật của nhà sản xuất để xác định phương án xử lý.

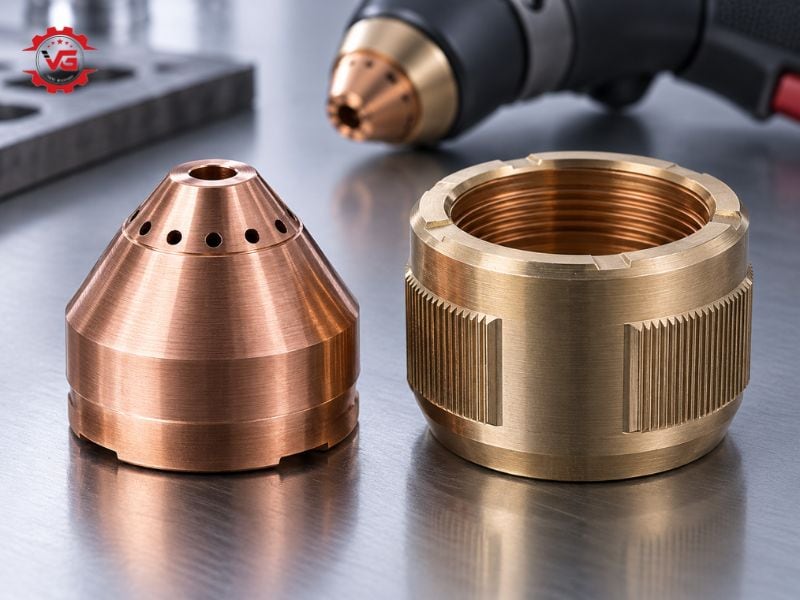
4. Chụp bảo vệ và nắp giữ
Chụp bảo vệ giúp hạn chế tác động của nhiệt và xỉ lên các chi tiết ở đầu mỏ, trong khi nắp giữ có nhiệm vụ cố định các bộ phận trong cụm vật tư. Tùy cấu tạo của từng dòng mỏ plasma, tên gọi, thiết kế và cách bố trí hai bộ phận này có thể khác nhau.
Theo kinh nghiệm của Vegatec, khi mua vật tư tiêu hao máy cắt plasma, không nên lựa chọn chỉ dựa vào hình dạng bên ngoài. Cần xác định chính xác model mỏ cắt và mã linh kiện tương thích.
Khi Nào Cần Thay Vật Tư Tiêu Hao Máy Cắt Plasma?
Nên thay vật tư tiêu hao máy cắt plasma khi xuất hiện hao mòn, biến dạng, hồ quang kém ổn định, chất lượng đường cắt giảm hoặc vật tư đã đạt giới hạn hao mòn theo khuyến cáo của nhà sản xuất.

1. Vật tư xuất hiện dấu hiệu hao mòn hoặc biến dạng
Đây là dấu hiệu trực tiếp nhất để xác định vật tư tiêu hao cần được kiểm tra. Tùy từng chi tiết, biểu hiện có thể là ăn mòn, cháy, nứt, biến dạng, lỗ phun rộng hoặc không còn giữ được hình dạng ban đầu.
Khi phát hiện một bộ phận có dấu hiệu bất thường, nên kiểm tra đồng thời các chi tiết còn lại trong cụm mỏ. Không nhất thiết phải thay toàn bộ cùng lúc vì mỗi vật tư có tốc độ hao mòn khác nhau.
2. Hồ quang hoặc tia plasma hoạt động không ổn định
Nếu máy bắt đầu khó mồi, hồ quang chập chờn hoặc tia plasma không còn ổn định trong khi điều kiện vận hành không thay đổi đáng kể, cần kiểm tra tình trạng của cụm vật tư tiêu hao.
Các chi tiết bị hao mòn có thể ảnh hưởng đến quá trình hình thành, duy trì và định hướng hồ quang plasma. Tuy nhiên, trước khi quyết định thay vật tư cũng cần loại trừ các nguyên nhân liên quan đến nguồn khí, dòng cắt hoặc hệ thống máy.
3. Chất lượng đường cắt suy giảm rõ rệt
Vật tư tiêu hao cũng nên được kiểm tra khi mép cắt không còn đều, đường cắt lệch, độ chính xác giảm hoặc bề mặt cắt xấu hơn so với trước trong cùng điều kiện gia công.
Đặc biệt, nếu lượng xỉ tăng bất thường dù loại vật liệu, chiều dày và chế độ cắt không thay đổi, đây có thể là dấu hiệu cho thấy một hoặc nhiều chi tiết trong cụm vật tư đã xuống cấp.
4. Vật tư đã đạt giới hạn hao mòn theo khuyến cáo
Không nên chờ đến khi vật tư hư hỏng hoàn toàn mới tiến hành thay thế. Với những chi tiết có giới hạn hao mòn được nhà sản xuất quy định, cần kiểm tra định kỳ và thay khi đạt hoặc vượt mức cho phép.
Cũng không nên xác định tuổi thọ vật tư chỉ bằng số giờ sử dụng. Theo Erosion mechanisms of hafnium cathodes at high current của John Peters và cộng sự, 2005, các giai đoạn khởi động, thay đổi dòng khí và dừng hồ quang đều có thể liên quan đến những sự kiện hao mòn cathode.
Vegatec lưu ý: Đường cắt xấu hoặc hồ quang không ổn định chưa đủ để kết luận vật tư tiêu hao đã hỏng. Nếu vật tư chưa có dấu hiệu hao mòn rõ ràng, cần kiểm tra thêm dòng cắt, chất lượng khí, khoảng cách mỏ-phôi và các điều kiện vận hành trước khi thay để tránh phát sinh chi phí không cần thiết.
Khi Thay Vật Tư Tiêu Hao Máy Cắt Plasma Cần Lưu Ý Những Gì?
Khi thay vật tư tiêu hao máy cắt plasma, cần chọn đúng vật tư tương thích, kiểm tra toàn bộ cụm mỏ, lắp đúng kỹ thuật, đảm bảo nguồn khí và thông số vận hành phù hợp, đồng thời cắt thử trước khi đưa máy trở lại sản xuất.
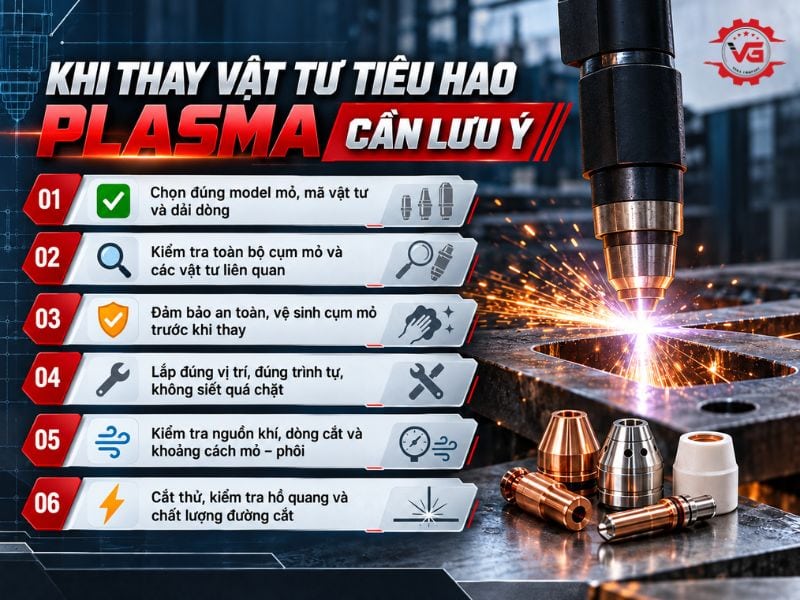
1. Chọn đúng model mỏ, mã vật tư và dải dòng sử dụng
Mỗi dòng mỏ plasma được thiết kế để sử dụng với những loại điện cực, bép cắt và các chi tiết đi kèm phù hợp. Vì vậy, trước khi thay cần xác định chính xác model mỏ cắt, mã linh kiện, kích thước lỗ bép, dải dòng sử dụng và khả năng tương thích của bộ vật tư theo tài liệu hoặc khuyến cáo của nhà sản xuất.
Không nên lựa chọn vật tư chỉ dựa trên hình dáng bên ngoài hoặc vì chi tiết mới có kích thước gần giống vật tư cũ. Hai loại bép hoặc điện cực nhìn tương tự nhau vẫn có thể được thiết kế cho dải dòng và cấu hình mỏ khác nhau. Theo đánh giá của Vegatec, sử dụng sai vật tư có thể ảnh hưởng đến quá trình hình thành tia plasma, chất lượng đường cắt và tuổi thọ của các chi tiết trong cụm mỏ.
2. Kiểm tra đồng thời các vật tư liên quan trong cụm mỏ
Các vật tư tiêu hao không nhất thiết phải thay đồng loạt vì tốc độ hao mòn của từng chi tiết có thể khác nhau. Tuy nhiên, khi phát hiện một bộ phận đã xuống cấp, nên kiểm tra đồng thời các chi tiết làm việc liên quan thay vì chỉ thay riêng bộ phận đang có biểu hiện rõ nhất.
Điều này đặc biệt cần thiết với điện cực và bép cắt. Nếu lắp bép mới trong khi điện cực đã hao mòn đáng kể hoặc ngược lại, cụm vật tư có thể vẫn không làm việc trong điều kiện phù hợp, khiến chất lượng cắt không được cải thiện như mong đợi. Vòng xoáy khí, chụp bảo vệ và nắp giữ cũng cần được quan sát để phát hiện tình trạng nứt, biến dạng, cháy hoặc hư hỏng bất thường.
3. Đảm bảo an toàn và kiểm tra cụm mỏ trước khi tháo lắp
Trước khi thay vật tư, cần dừng thiết bị và thực hiện các bước an toàn theo hướng dẫn vận hành của nhà sản xuất. Không nên tháo cụm mỏ ngay khi các bộ phận vẫn còn nóng sau quá trình cắt.
Khi tháo vật tư cũ, nên kiểm tra tình trạng ren, bề mặt tiếp xúc và các vị trí lắp ghép trong cụm mỏ. Bụi kim loại, xỉ hoặc chất bẩn tích tụ cần được xử lý phù hợp trước khi lắp vật tư mới. Nếu mỏ sử dụng gioăng hoặc O-ring, cũng nên kiểm tra tình trạng của các chi tiết này theo hướng dẫn của nhà sản xuất để tránh ảnh hưởng đến độ kín và dòng khí.
Nếu phát hiện mỏ cắt có dấu hiệu cháy, nứt, hư ren hoặc hư hỏng bất thường, cần xác định nguyên nhân trước khi tiếp tục lắp bộ vật tư mới. Thay vật tư tiêu hao không thể khắc phục những vấn đề xuất phát từ chính cụm mỏ hoặc các hệ thống liên quan.
4. Lắp vật tư đúng vị trí và đúng trình tự
Các chi tiết trong cụm mỏ cần được lắp đúng vị trí và trình tự theo thiết kế của nhà sản xuất. Khi lắp, cần bảo đảm các bộ phận nằm đúng khớp, không bị lệch và được cố định phù hợp.
Không nên tự ý siết quá chặt với mục đích làm cụm mỏ chắc hơn, bởi cách lắp và lực siết phụ thuộc vào thiết kế của từng dòng mỏ. Đồng thời, không nên tự ý kết hợp các linh kiện thuộc những bộ vật tư khác nhau nếu chưa xác định được khả năng tương thích.
Sau khi hoàn tất, nên kiểm tra lại toàn bộ cụm mỏ một lần nữa trước khi khởi động thiết bị.
5. Kiểm tra nguồn khí và thông số vận hành sau khi thay
Vật tư mới chỉ có thể làm việc đúng điều kiện khi các yếu tố vận hành liên quan cũng phù hợp. Sau khi thay, cần kiểm tra nguồn khí, áp suất hoặc lưu lượng khí theo yêu cầu của thiết bị, dòng cắt và khoảng cách giữa mỏ với phôi.
Đặc biệt, nguồn khí có hơi ẩm, dầu hoặc tạp chất có thể ảnh hưởng đến hoạt động của hồ quang và làm vật tư xuống cấp nhanh hơn. Vì vậy, nếu điện cực hoặc bép thường xuyên có tuổi thọ thấp bất thường, cần kiểm tra cả hệ thống cấp khí và lọc khí thay vì liên tục thay vật tư mới.
6. Thực hiện cắt thử trước khi đưa máy trở lại sản xuất
Sau khi thay vật tư, nên thực hiện đường cắt thử trên vật liệu phù hợp để đánh giá khả năng mồi hồ quang, độ ổn định của tia plasma, chất lượng mép cắt và lượng xỉ. Đây là bước giúp phát hiện sớm tình trạng lắp sai, thông số chưa phù hợp hoặc lỗi vẫn còn tồn tại trong hệ thống.
Nếu đã lắp đúng vật tư nhưng máy vẫn khó mồi, hồ quang không ổn định hoặc chất lượng đường cắt không cải thiện, không nên tiếp tục thay vật tư tiêu hao theo phương pháp thử – sai. Lúc này cần kiểm tra thêm nguồn khí, thông số cắt, khoảng cách mỏ-phôi, cụm mỏ và các bộ phận liên quan để xác định đúng nguyên nhân.
Tóm lại, thay vật tư tiêu hao plasma không chỉ là tháo chi tiết cũ và lắp chi tiết mới mà cần thực hiện đúng mã vật tư, đúng trình tự, kiểm tra toàn bộ cụm mỏ và chạy thử sau khi thay để đảm bảo thiết bị hoạt động ổn định.
Vì Sao Vật Tư Tiêu Hao Plasma Nhanh Bị Mòn?
Vật tư tiêu hao plasma nhanh bị mòn chủ yếu do khí plasma lẫn ẩm/tạp chất, dòng cắt không phù hợp, khoảng cách mỏ–phôi sai và mồi hồ quang quá nhiều hoặc vận hành không đúng thông số.
1. Khí plasma có độ ẩm, dầu hoặc tạp chất
Chất lượng khí là yếu tố cần kiểm tra khi vật tư tiêu hao xuống cấp nhanh bất thường. Hơi ẩm, dầu hoặc tạp chất trong nguồn khí có thể ảnh hưởng đến quá trình hình thành hồ quang và điều kiện làm việc của các chi tiết trong mỏ cắt.
Với hệ thống sử dụng khí nén, cần chú ý đến hệ thống lọc và tách nước, đồng thời duy trì nguồn khí đáp ứng yêu cầu của thiết bị.
Vì vậy, nếu một bộ điện cực hoặc bép mới liên tục bị hao nhanh, không nên chỉ thay bộ khác mà bỏ qua việc kiểm tra chất lượng khí.
2. Dòng cắt không phù hợp với vật tư đang sử dụng
Mỗi cấu hình điện cực và bép có thể được thiết kế cho một phạm vi làm việc nhất định. Bép có hình dạng tương tự hoặc có thể lắp vào mỏ chưa đồng nghĩa với việc phù hợp với chế độ cắt đang sử dụng.
Khi thay vật tư tiêu hao, cần kiểm tra đúng model mỏ cắt, mã linh kiện và dải dòng sử dụng phù hợp. Đây cũng là lý do không nên lựa chọn bép plasma chỉ dựa trên kích thước bên ngoài hoặc kinh nghiệm “lắp vừa là dùng được”.
3. Khoảng cách giữa mỏ cắt và phôi chưa phù hợp
Khoảng cách mỏ-phôi là một trong những thông số ảnh hưởng đến điều kiện làm việc của hồ quang. Nếu khoảng cách không phù hợp với chế độ gia công, chất lượng đường cắt và tốc độ hao mòn vật tư có thể bị ảnh hưởng.
Đối với hệ thống cắt plasma CNC, cần kiểm tra thêm việc duy trì chiều cao mỏ trong quá trình cắt theo cấu hình của hệ thống.
4. Mồi hồ quang nhiều hoặc vận hành chưa đúng thông số
Tuổi thọ vật tư không chỉ phụ thuộc vào tổng số giờ máy hoạt động. Số lần mồi hồ quang và cách vận hành cũng ảnh hưởng đến mức độ hao mòn.
Điểm này có thể liên hệ trực tiếp với nghiên cứu Erosion mechanisms of hafnium cathodes at high current của John Peters và cộng sự, 2005. Trong đó các tác giả quan sát thấy nhiều sự kiện phóng vật liệu xảy ra ở các giai đoạn chuyển tiếp như khởi động, thay đổi dòng khí và dừng hồ quang.
Vì vậy, không nên chỉ dựa vào số giờ sử dụng để đánh giá tuổi thọ vật tư, vì mức độ hao mòn còn phụ thuộc vào cách máy được vận hành.
Làm Thế Nào Để Kéo Dài Tuổi Thọ Vật Tư Tiêu Hao Plasma?
Để kéo dài tuổi thọ vật tư tiêu hao plasma, cần dùng đúng vật tư và dải dòng, duy trì khí sạch, kiểm soát thông số cắt và khoảng cách mỏ–phôi, hạn chế mồi hồ quang, đồng thời kiểm tra định kỳ và xử lý sớm nguyên nhân hao mòn bất thường.
Vegatec trình bày 9 nguyên tắc quan trọng gồm:
- Sử dụng đúng vật tư theo model mỏ cắt: Đối chiếu mã linh kiện trước khi lắp.
- Chọn vật tư phù hợp với dải dòng: Không sử dụng bép và điện cực ngoài phạm vi làm việc được khuyến nghị.
- Duy trì nguồn khí sạch: Kiểm soát hơi ẩm, dầu và tạp chất trong khí.
- Kiểm tra hệ thống lọc và tách nước: Đặc biệt khi sử dụng nguồn khí nén.
- Thiết lập dòng cắt phù hợp: Tránh vận hành sai thông số của cấu hình vật tư.
- Kiểm soát khoảng cách mỏ-phôi: Duy trì điều kiện cắt phù hợp với thiết bị.
- Hạn chế mồi hồ quang không cần thiết: Số lần mồi cũng là một yếu tố ảnh hưởng đến mức hao mòn.
- Kiểm tra vật tư định kỳ: Không nên chờ đến khi đường cắt suy giảm nghiêm trọng mới kiểm tra điện cực và bép.
- Tìm nguyên nhân khi vật tư hao bất thường: Nếu vật tư tiêu hao mới liên tục xuống cấp nhanh, cần kiểm tra khí, thông số vận hành và hệ thống thay vì chỉ tiếp tục thay vật tư.
Như vậy, vật tư plasma nhanh mòn không đồng nghĩa với vật tư kém chất lượng. Cần đánh giá đồng thời linh kiện, nguồn khí, dòng cắt, khoảng cách mỏ-phôi và điều kiện vận hành.
Những Câu Hỏi Thường Gặp Về Vật Tư Tiêu Hao Máy Cắt Plasma
1. Nên sử dụng vật tư tiêu hao plasma chính hãng hay phụ tùng thay thế?
Nên ưu tiên vật tư có nguồn gốc rõ ràng và được xác nhận tương thích với hệ thống plasma đang sử dụng. Với các hệ thống như Hypertherm, phụ tùng chính hãng được thiết kế đồng bộ với mỏ cắt và nguồn plasma, giúp hạn chế rủi ro sai kích thước, sai cấu hình hoặc chất lượng không ổn định.
Người dùng Hypertherm có thể tham khảo thêm bài Tại sao nên sử dụng phụ tùng tiêu hao chính hãng Hypertherm? để hiểu rõ hơn về các nhóm phụ tùng và tiêu chí lựa chọn.
2. Vật tư tiêu hao của mỏ cắt plasma cầm tay và mỏ cắt máy có giống nhau không?
Không. Vật tư tiêu hao của mỏ cắt plasma cầm tay và mỏ cắt máy không hoàn toàn giống nhau do khác nhau về thiết kế mỏ, dòng cắt và điều kiện vận hành. Một số chi tiết như điện cực, bép cắt, vòng xoáy khí và chụp bảo vệ có thể có chức năng tương tự, nhưng phải chọn đúng model mỏ và máy plasma để đảm bảo tương thích, chất lượng cắt và tuổi thọ vật tư.
Để hiểu rõ hơn sự khác nhau giữa các loại mỏ, có thể xem Mỏ cắt Plasma.
3. Khi mua máy cắt plasma có cần tính đến chi phí vật tư tiêu hao ngay từ đầu không?
Có. Giá mua máy chỉ là một phần của tổng chi phí sử dụng. Với thiết bị hoạt động thường xuyên, doanh nghiệp nên xem xét thêm giá vật tư, mức độ phổ biến của phụ tùng, khả năng cung ứng linh kiện, yêu cầu nguồn khí và điều kiện bảo trì.
Đối với hệ thống CNC, người mua có thể tham khảo thêm Cách chọn mua máy cắt plasma CNC chính hãng để đánh giá thiết bị theo nhu cầu sản xuất thay vì chỉ so sánh giá đầu tư ban đầu.
4. Độ dày vật liệu có ảnh hưởng đến việc lựa chọn vật tư plasma không?
Có. Độ dày vật liệu là một trong những yếu tố cần xem xét khi xác định công suất máy, dòng cắt và cấu hình gia công phù hợp. Khi chiều dày thay đổi, người vận hành có thể cần thay đổi dòng cắt hoặc cấu hình vật tư theo khuyến nghị của nhà sản xuất. Vì vậy, khi lựa chọn cả máy và vật tư plasma, nên xác định trước loại vật liệu, chiều dày cắt thường xuyên và yêu cầu năng suất.
Bài Kinh nghiệm chọn máy cắt plasma phù hợp với nhu cầu phân tích thêm mối liên hệ giữa vật liệu, độ dày, công suất, hạ tầng khí và nhu cầu vận hành.
5. Vật tư plasma dùng để cắt thép có thể sử dụng khi cắt inox, nhôm hoặc đồng không?
Tùy trường hợp. Máy plasma có thể gia công nhiều kim loại dẫn điện như thép, inox, nhôm và đồng, nhưng cấu hình cắt phù hợp còn phụ thuộc vào vật liệu, chiều dày, nguồn plasma, loại khí và yêu cầu về chất lượng mép cắt. Vì vậy, không nên chỉ dựa vào việc vật tư “lắp vừa mỏ” để quyết định sử dụng cho mọi loại vật liệu.
Đặc biệt với inox, loại khí và thông số cắt có thể ảnh hưởng rõ đến tình trạng oxy hóa và màu sắc mép cắt. Có thể xem thêm Cắt Plasma Inox: Làm sao để mạch cắt không bị đen? để lựa chọn điều kiện gia công phù hợp hơn.
6. Chỗ nào chuyên bán phụ tùng vật tư máy cắt plasma cao cấp chuyên nghiệp tại Hồ Chí Minh?
Vegatec là một trong những địa chỉ bán phụ tùng vật tư hàn cắt cao cấp, chuyên nghiệp tại Hồ Chí Minh. Đơn vị cung cấp nhiều nhóm vật tư phục vụ cho hệ thống cắt plasma như điện cực, bép cắt, vòng xoáy khí, chụp bảo vệ, nắp giữ và các bộ phụ tùng tương thích với nhiều dòng máy.
Ưu điểm khi lựa chọn phụ tùng vật tư plasma tại Vegatec:
- Hỗ trợ kiểm tra mã linh kiện và khả năng tương thích trước khi mua.
- Cung cấp phụ tùng cho nhiều dòng máy và mỏ cắt phổ biến.
- Tư vấn lựa chọn vật tư theo dải dòng và ứng dụng gia công.
- Hỗ trợ kỹ thuật trong quá trình sử dụng và thay thế vật tư.
- Giao hàng tận nơi nội thành Hồ Chí Minh (Phường Tam Bình, Phường Linh Xuân, Phường Tăng Nhơn Phú, Phường Long Bình, Phường Long Phước, Phường Long Trường, Phường Cát Lái, Phường Bình Trưng, Phường Phước Long, Phường An Khánh,…).
Liên hệ với Vegatec để được tư vấn cụ thể hơn về vật tư tiêu hao của máy cắt plasma.